VEGA Оборудование · Запчасти · Сервис
Почему выбирают нас
advantages
ОФИЦИАЛЬНЫЙ ПАРТНЕР

ПРЕДСТАВЛЕННЫХ БРЕНДОВ

advantages
100% ГАРАНТИЯ

НА ВСЕ ТОВАРЫ НАШЕГО МАГАЗИНА

advantages
ВЫСОКИЕ СТАНДАРТЫ

КАЧЕСТВА

advantages
ЗНАЕМ ЦЕНУ ВРЕМЕНИ

РАБОТАЕМ В СРОК
Нам доверяют
ЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокЗаголовокКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGAКлиент VEGA

Компания VEGA

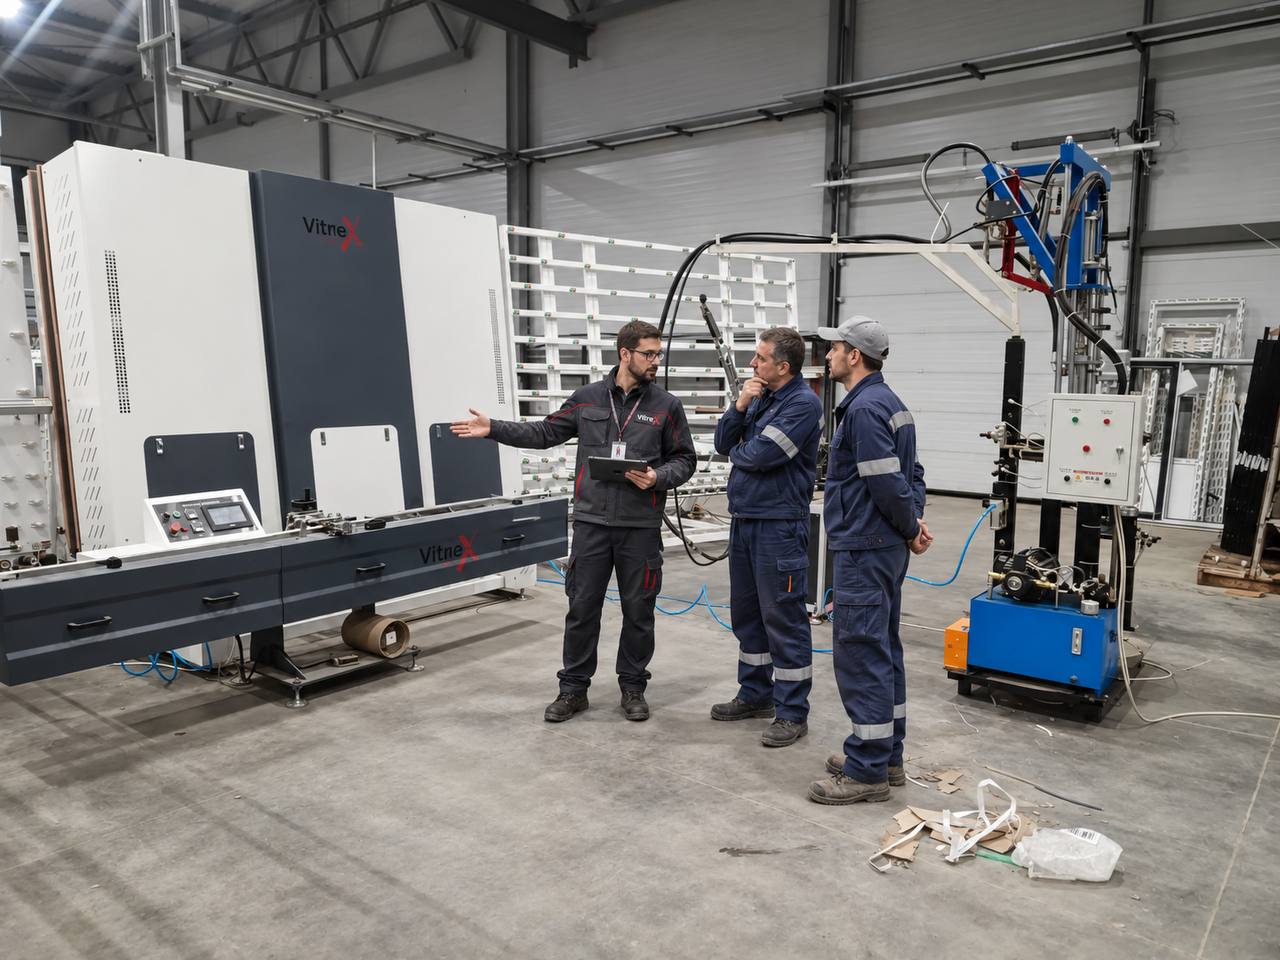
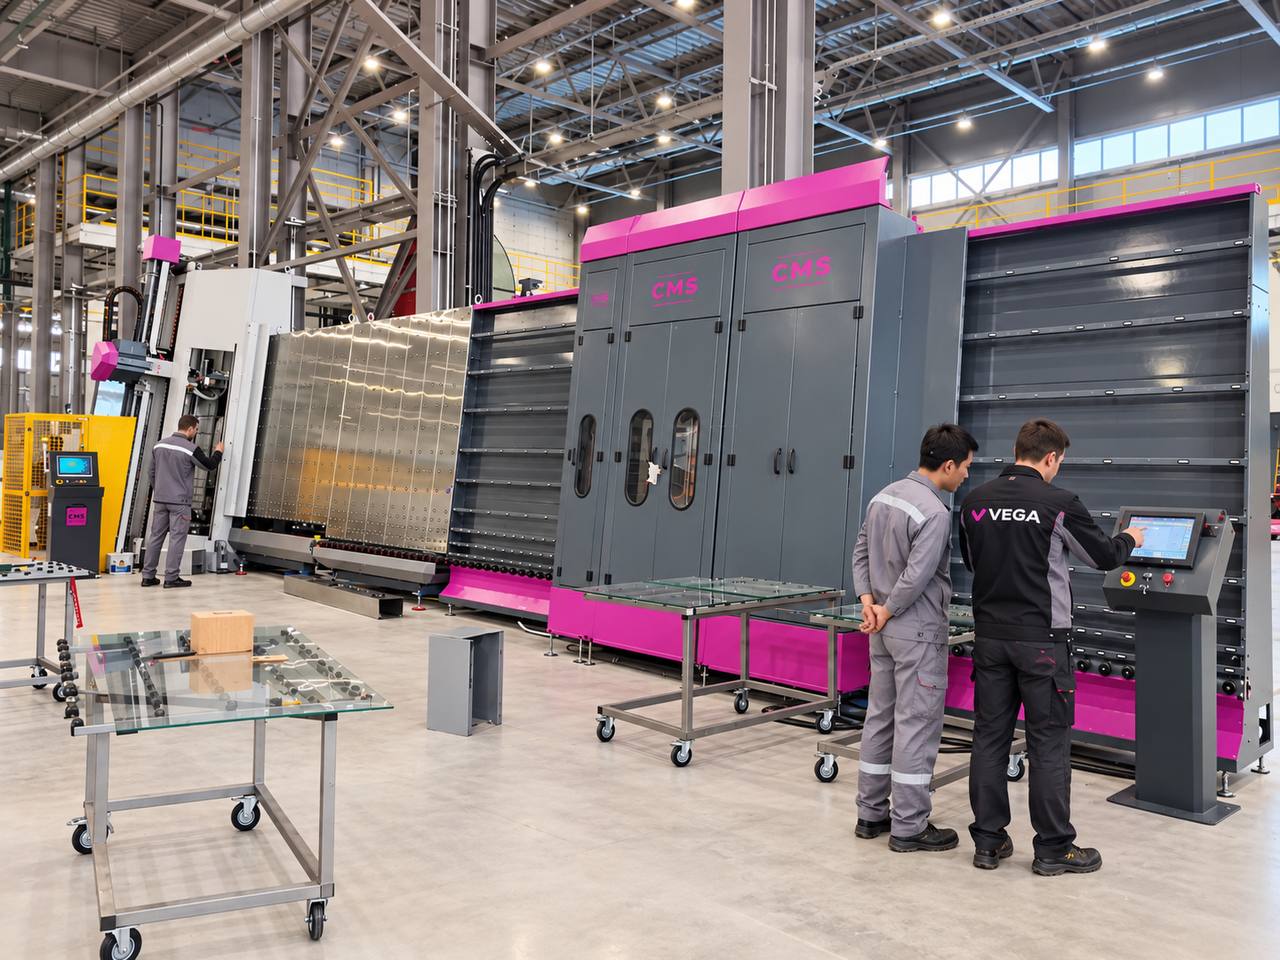
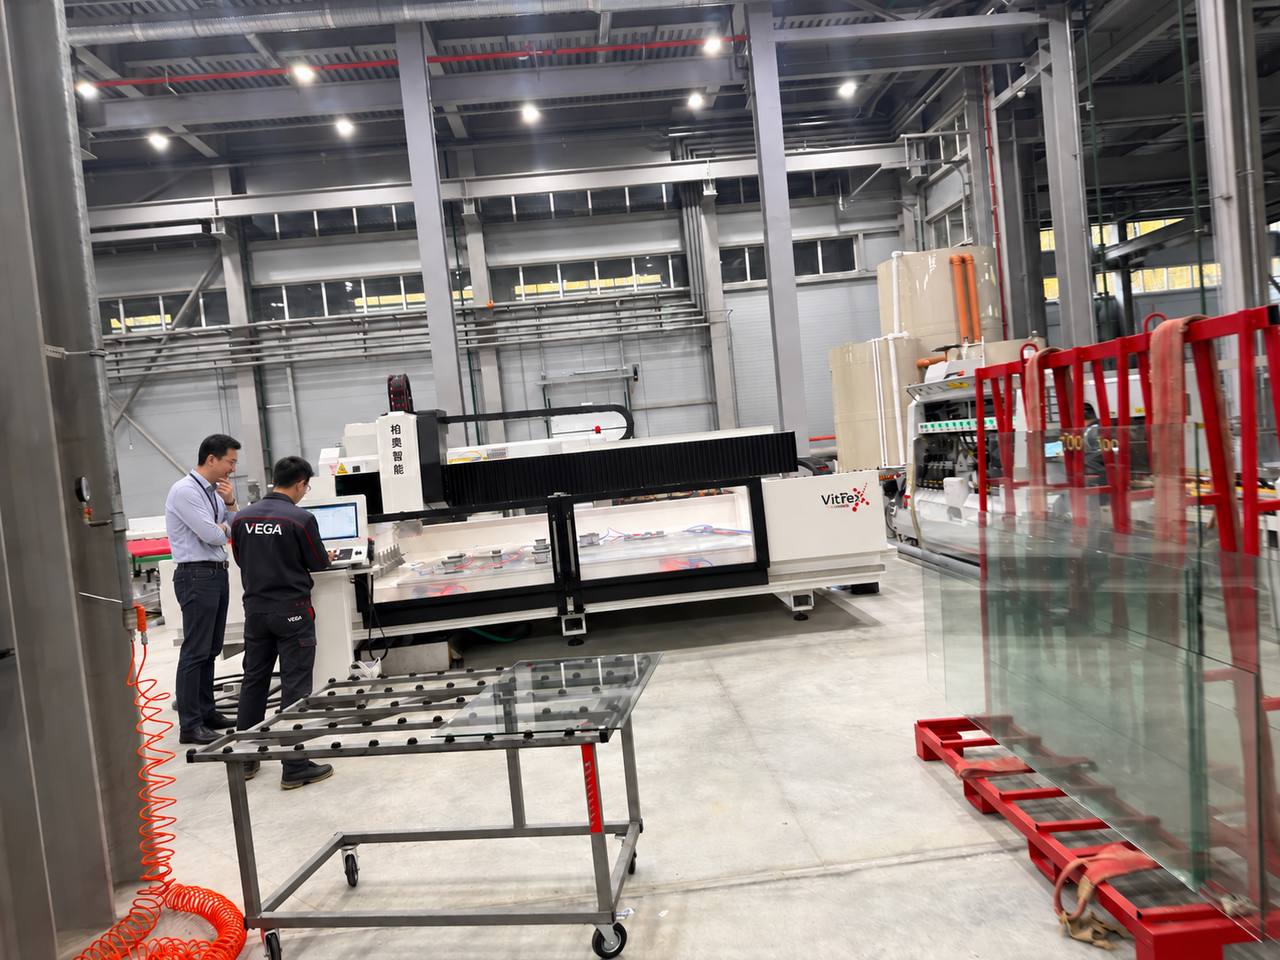
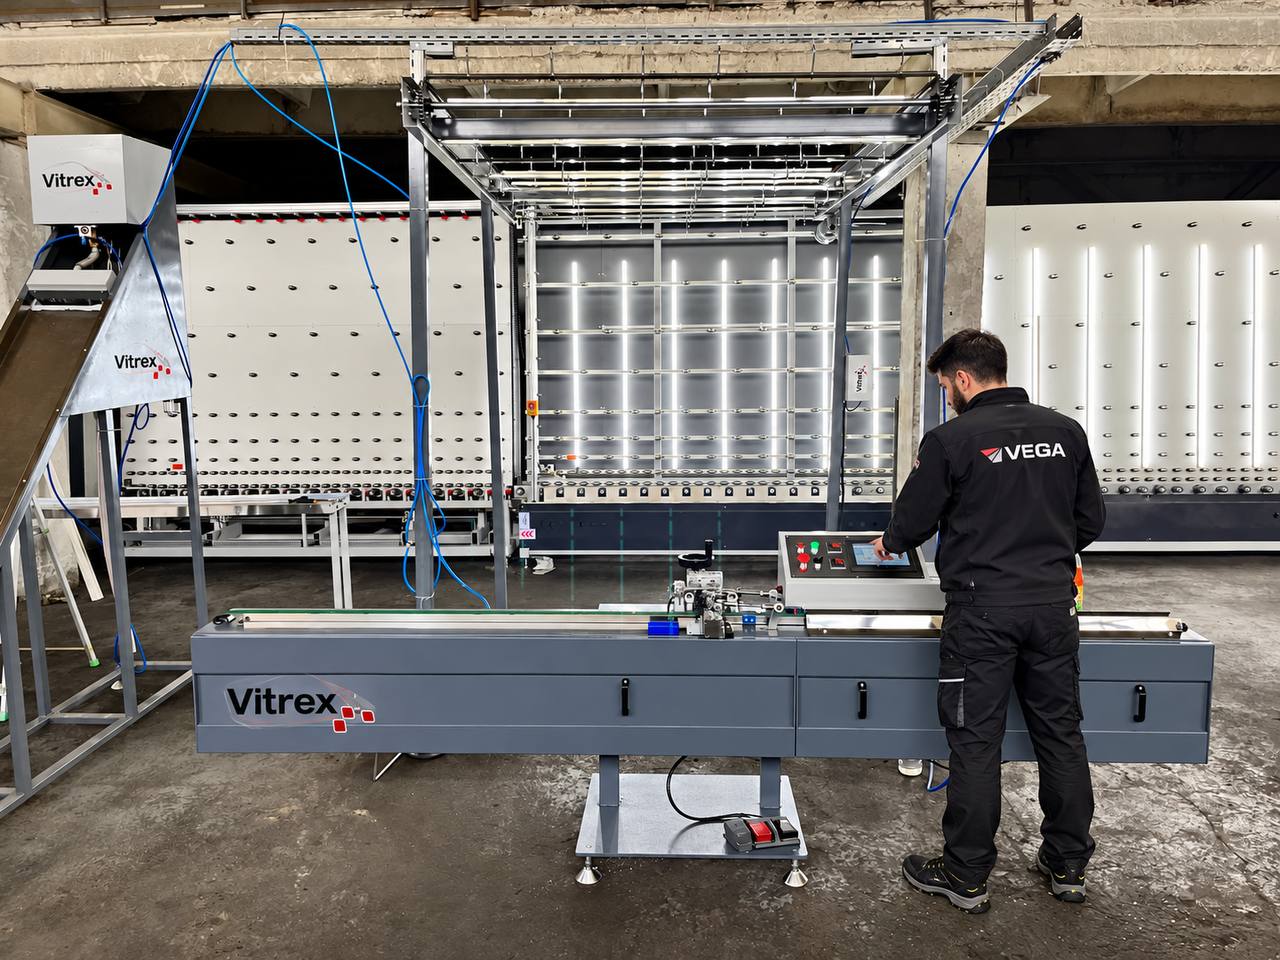
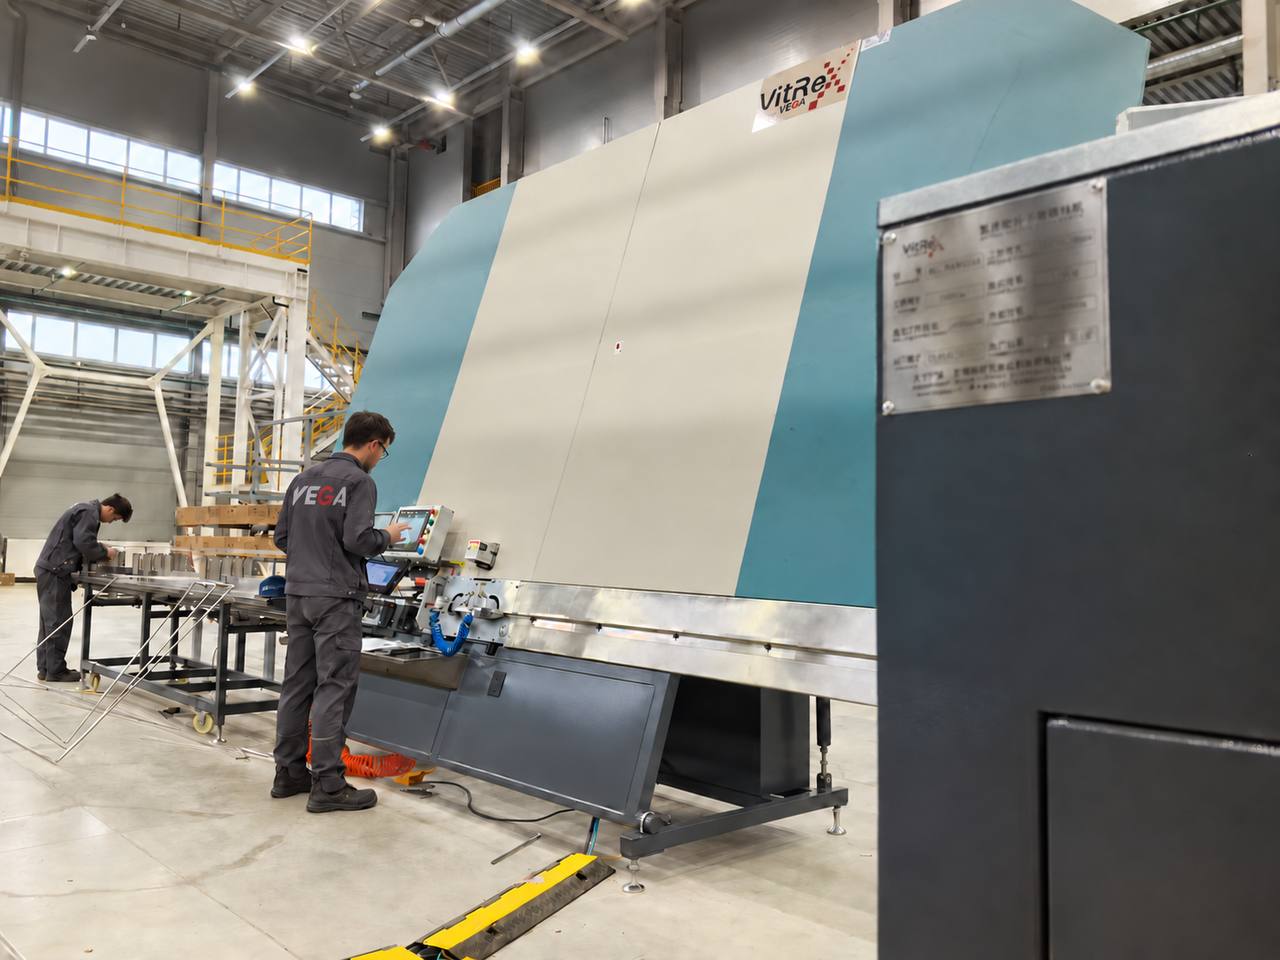
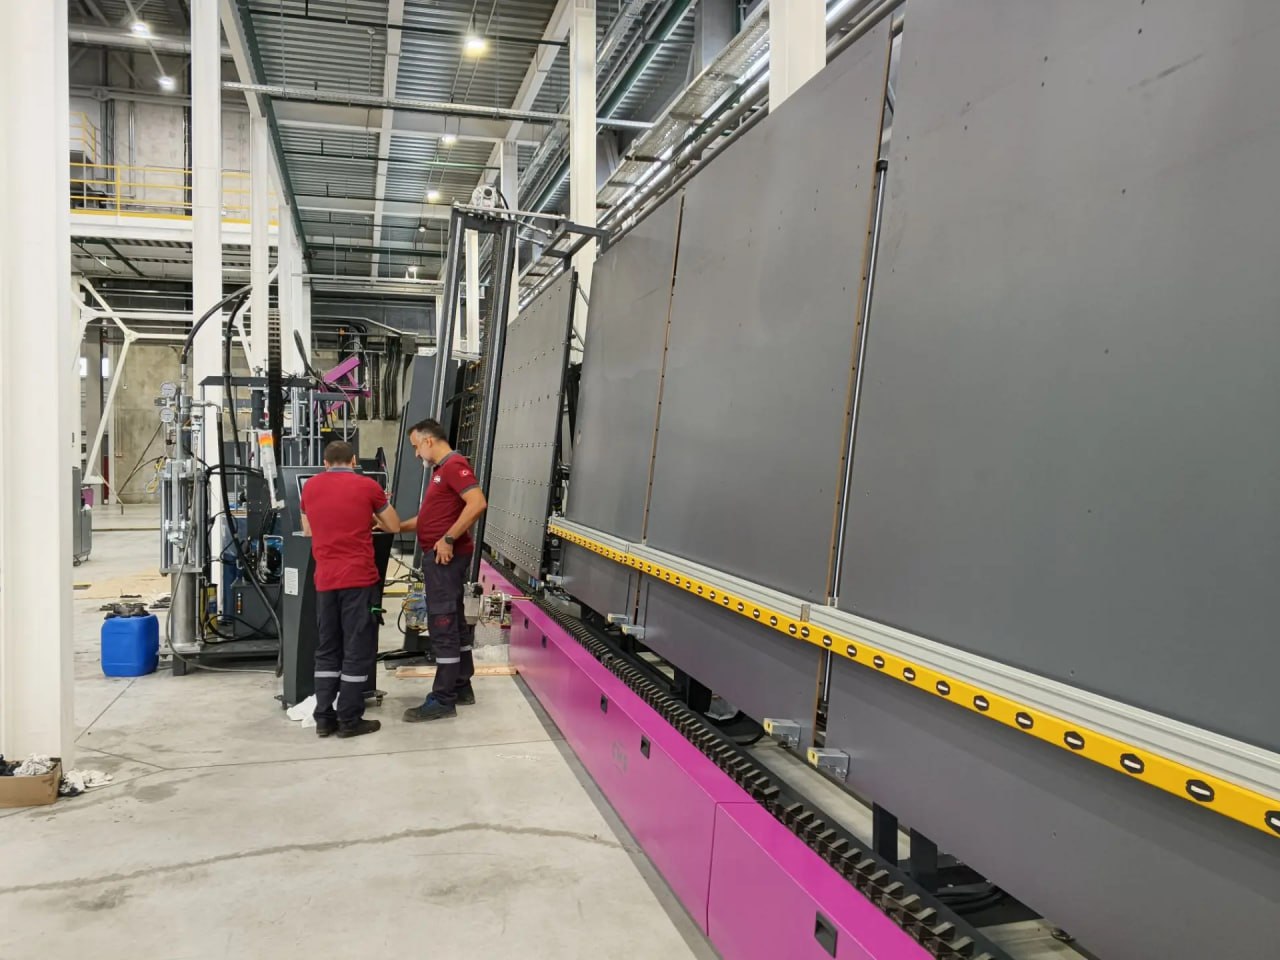
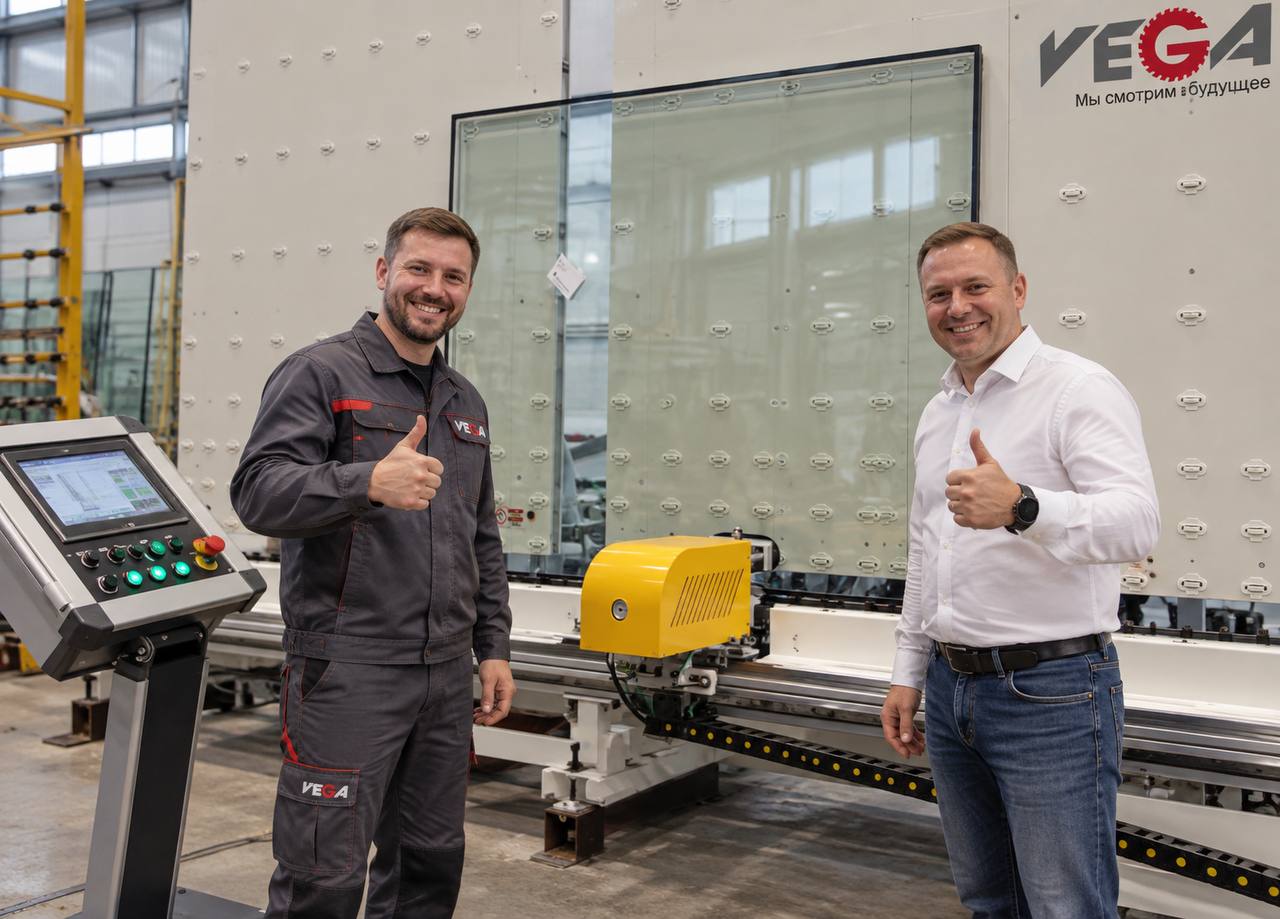
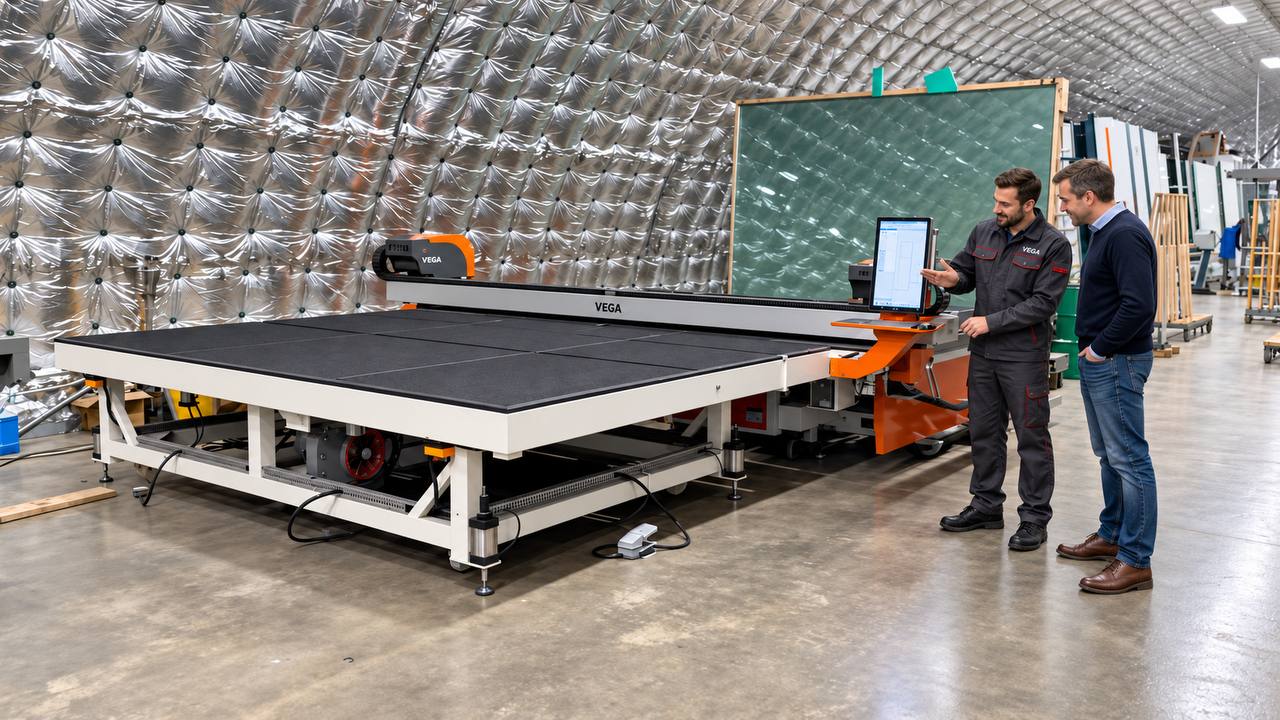
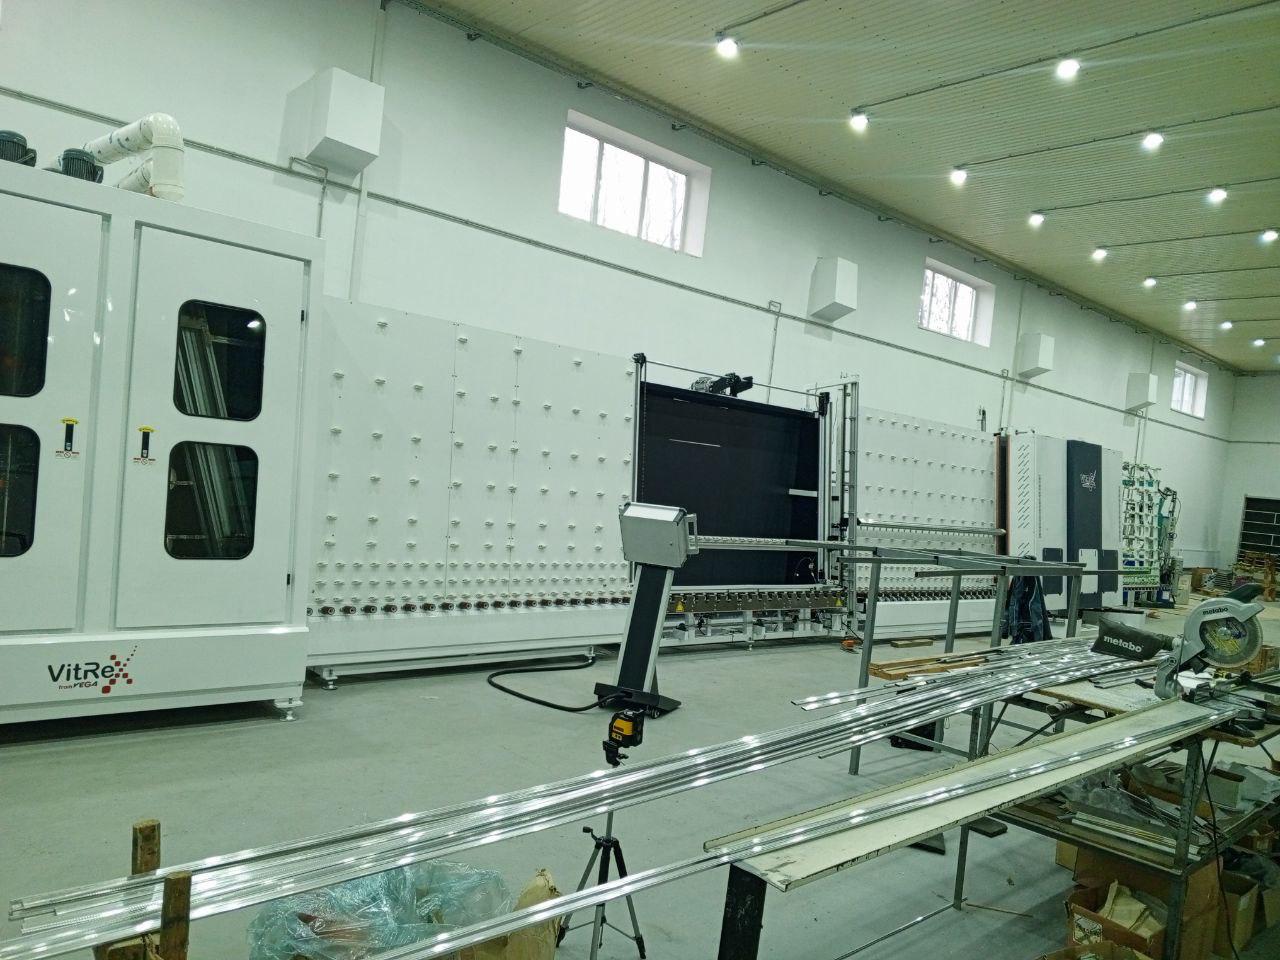
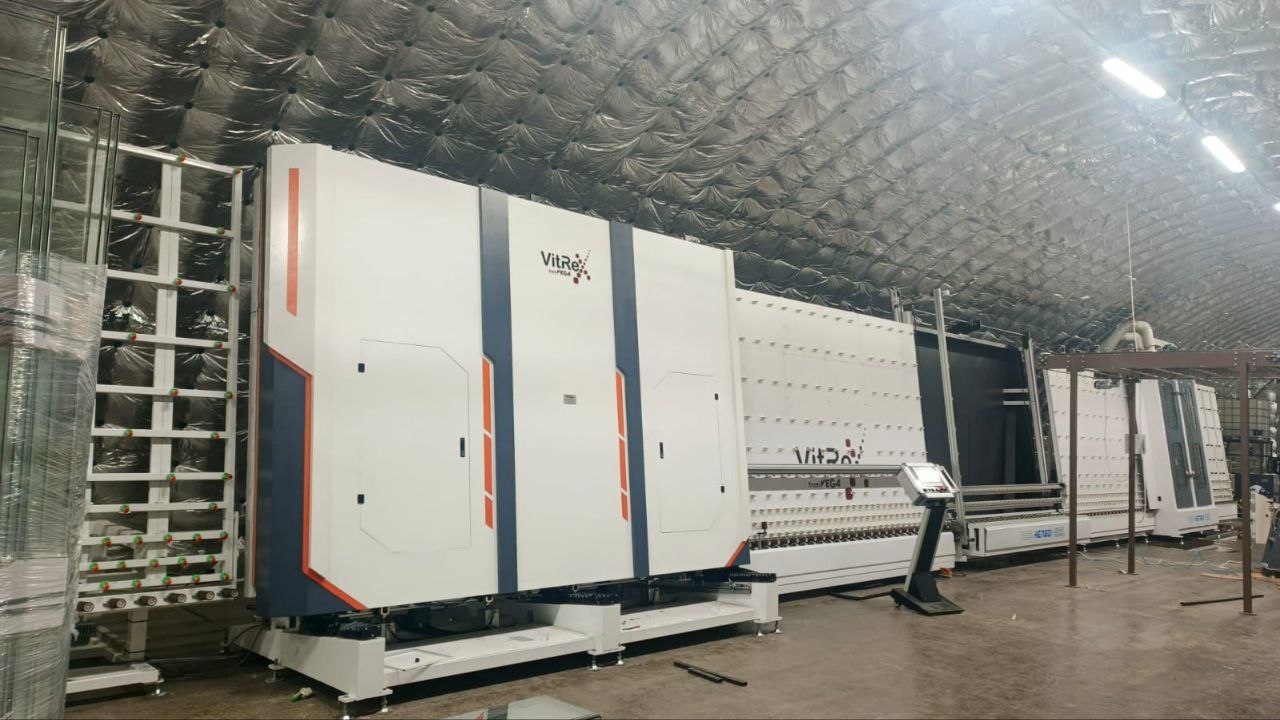
Компания VEGA основана в 2009 году. За это время мы реализовали множество проектов по оснащению производств в России и СНГ — от поставки отдельных станков в небольшие цеха до внедрения технологических комплексов на крупных предприятиях. Работа начинается с изучения задачи: какие изделия предстоит выпускать, с какими материалами работать и как новое оборудование встроится в существующий процесс. На этой основе подбираем станки и комплектацию, организуем поставку, монтаж и пусконаладку, обучаем персонал. Такой подход помогает учитывать особенности производства ещё на этапе выбора оборудования.

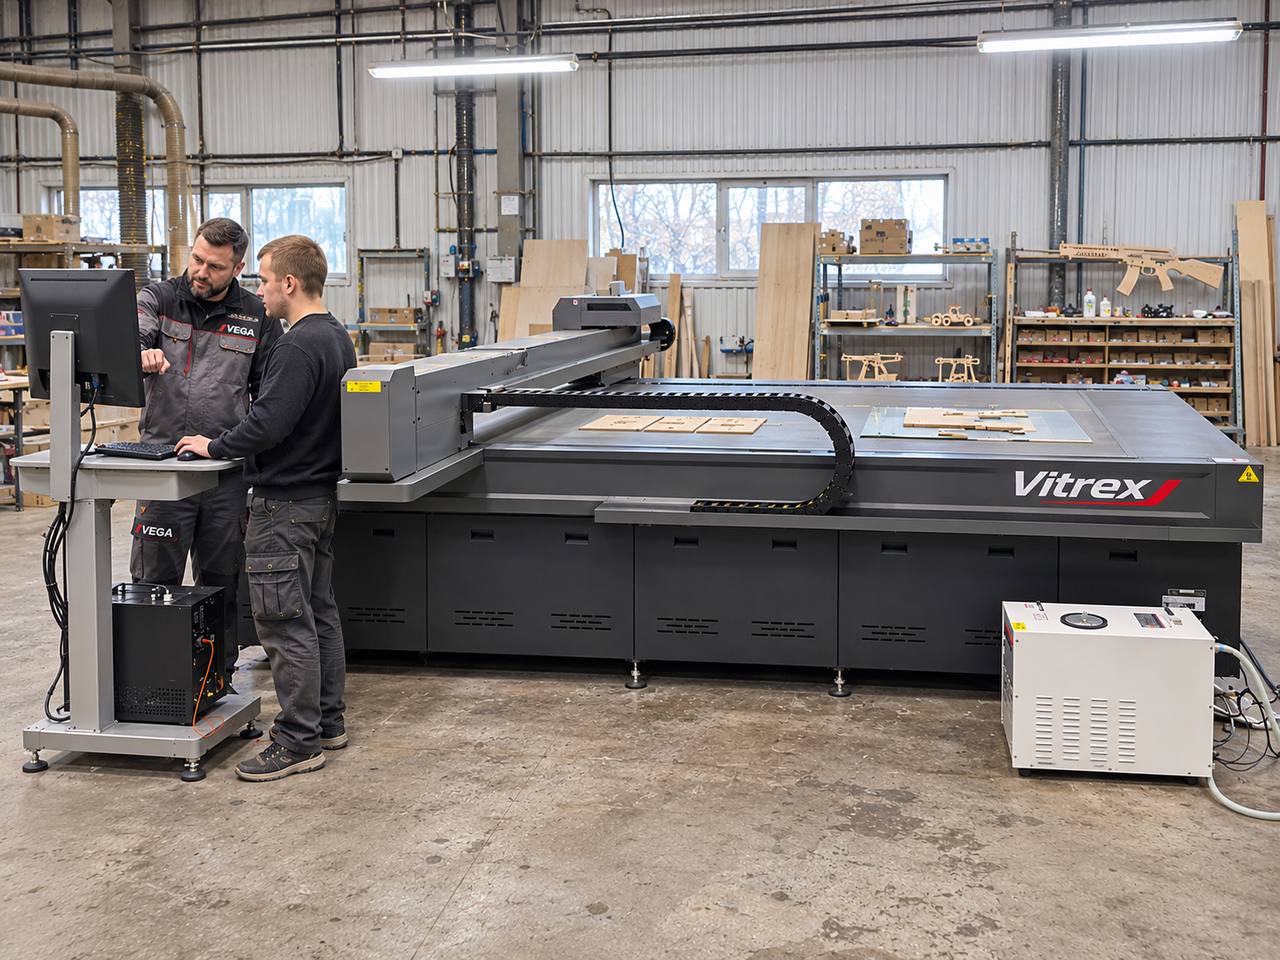
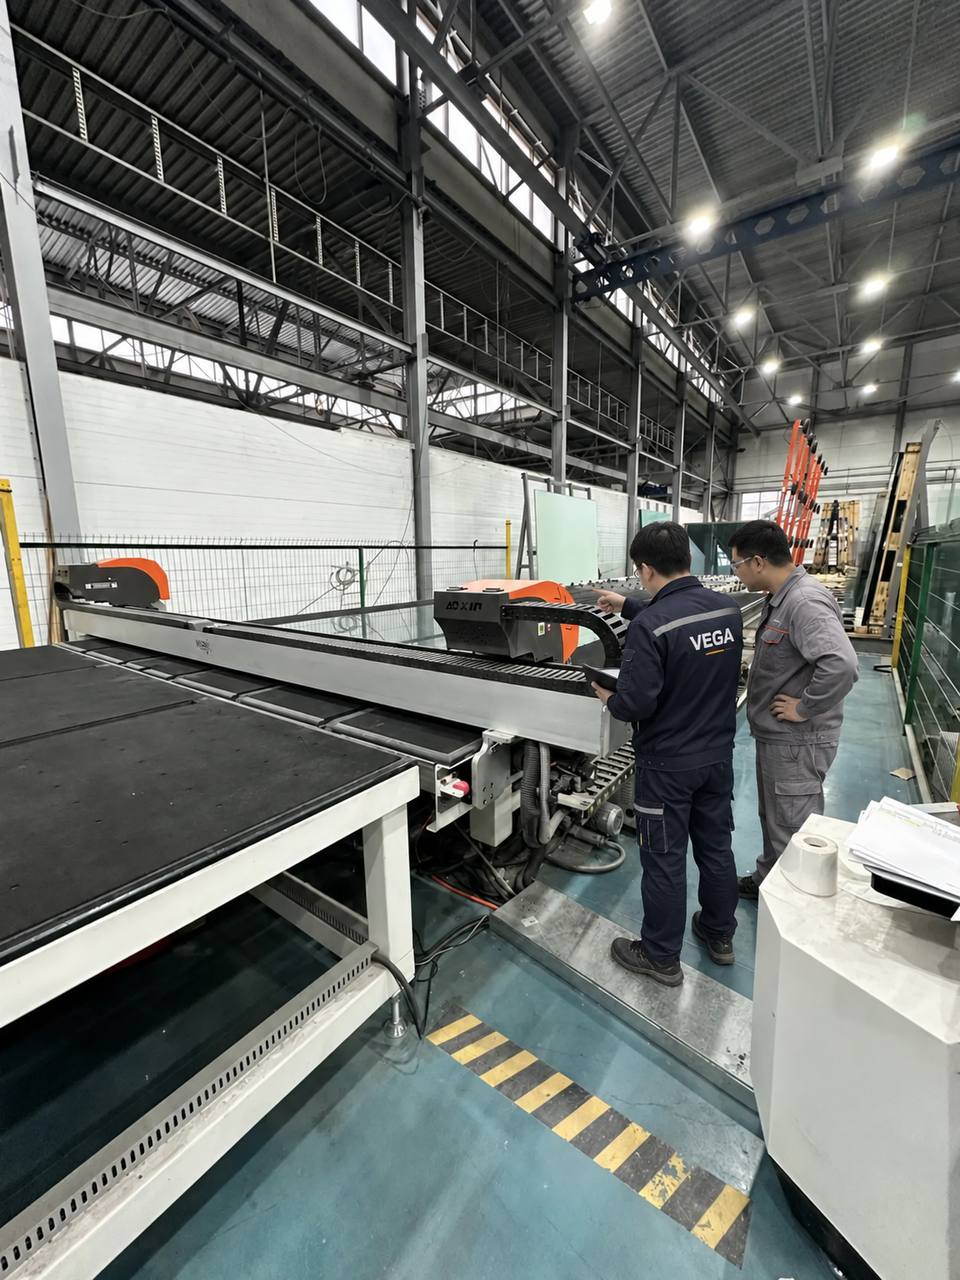
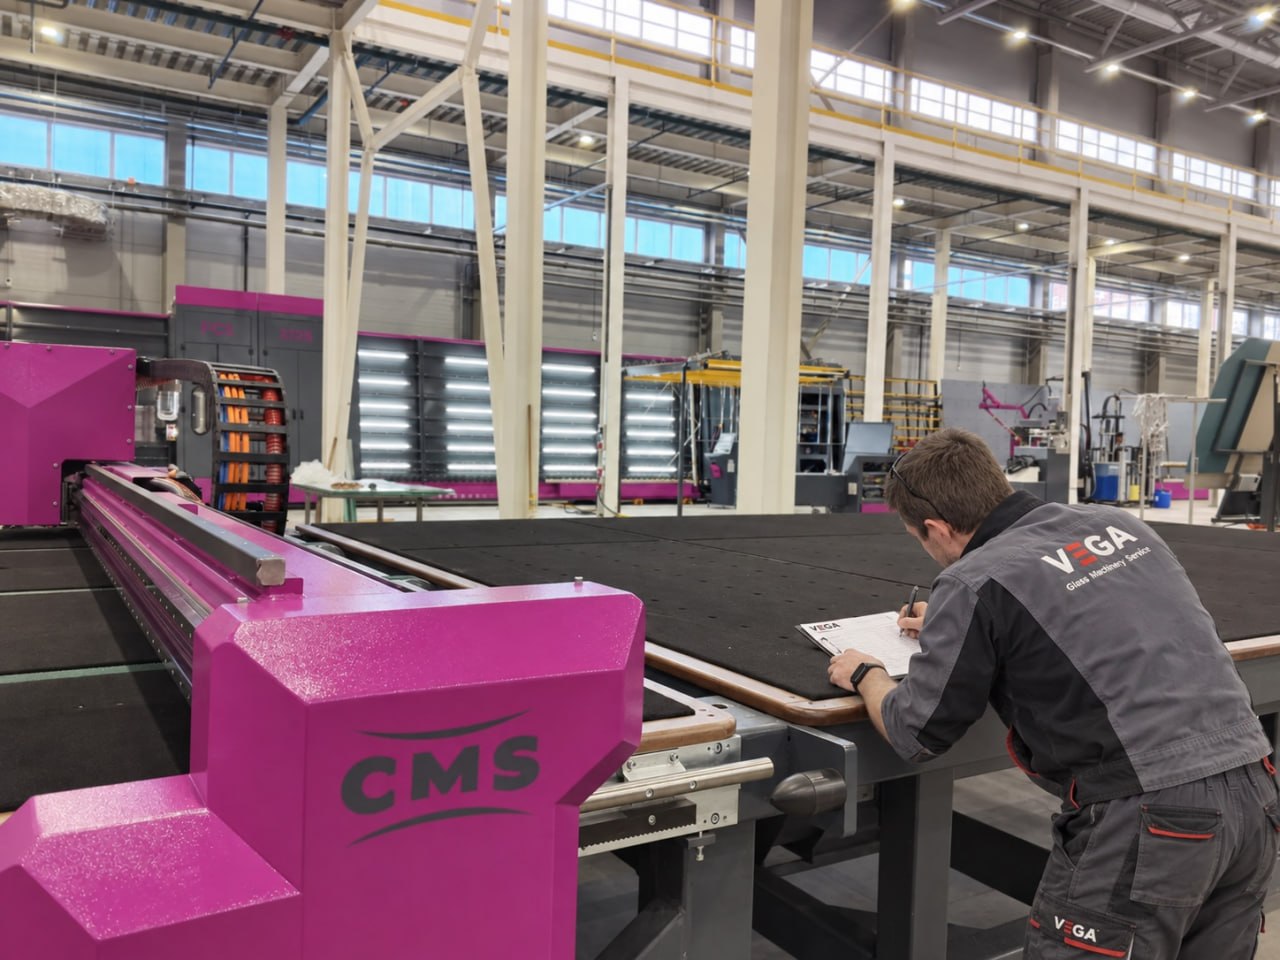
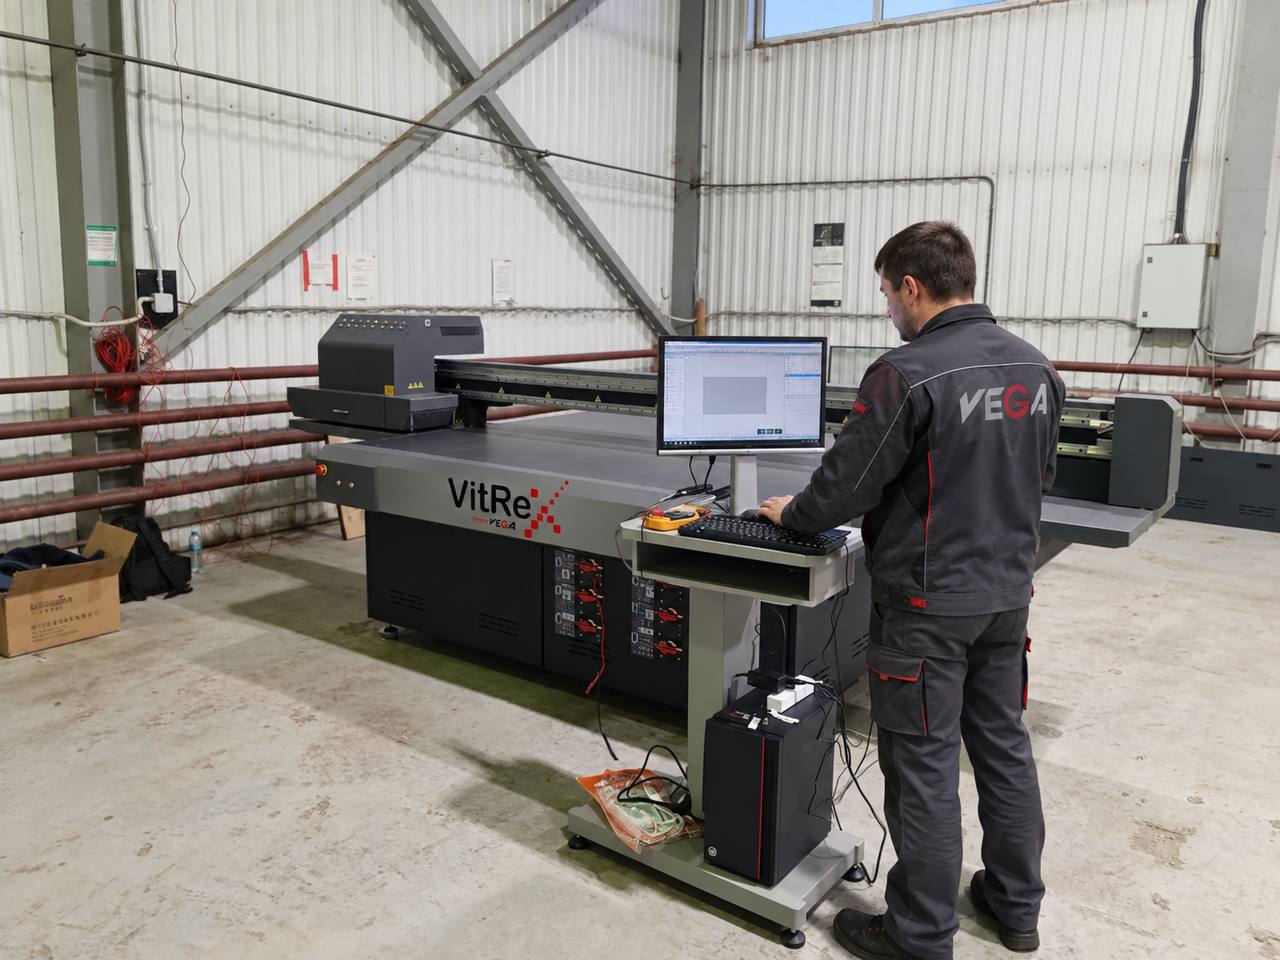
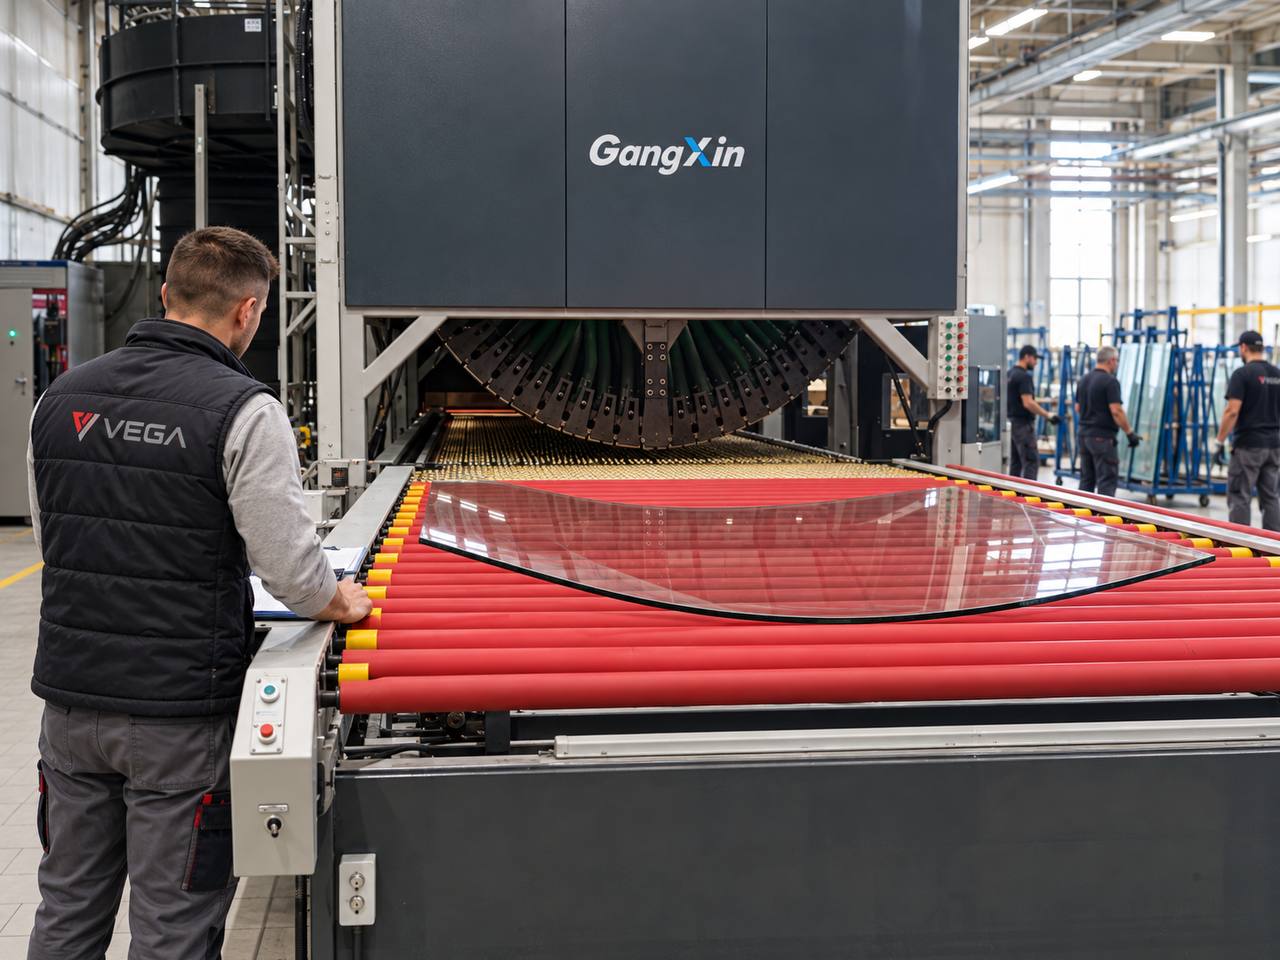
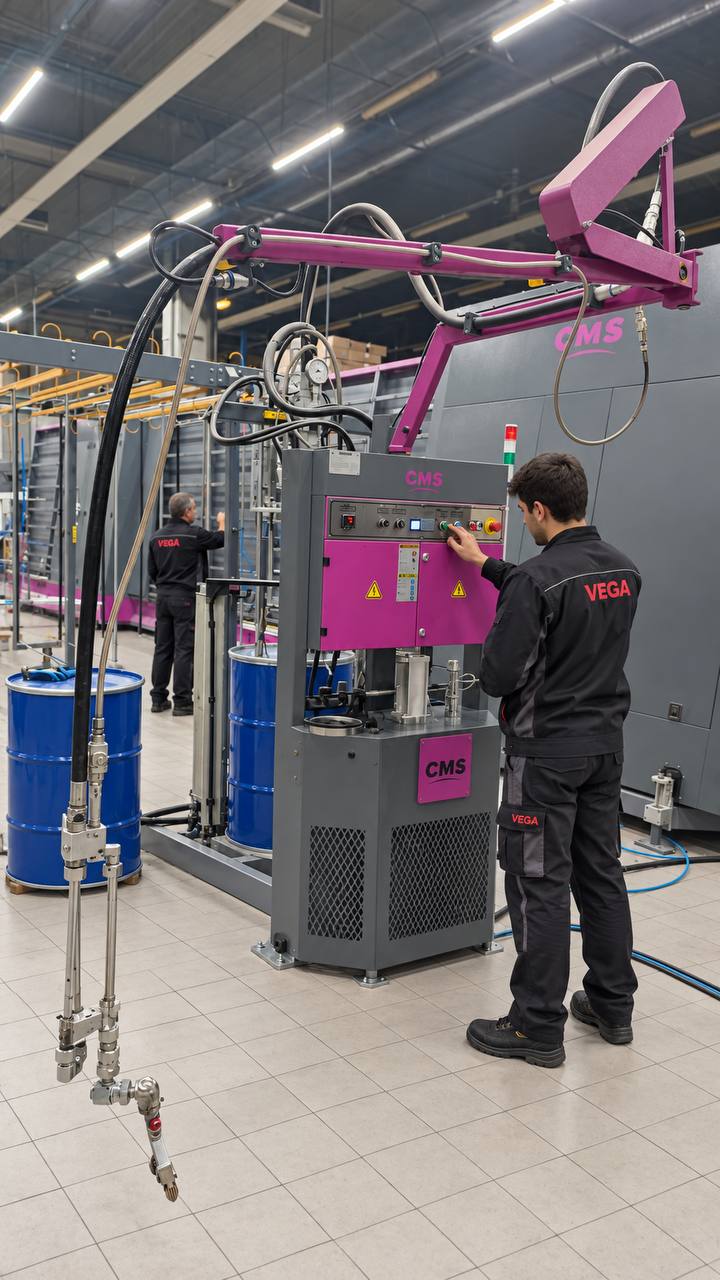
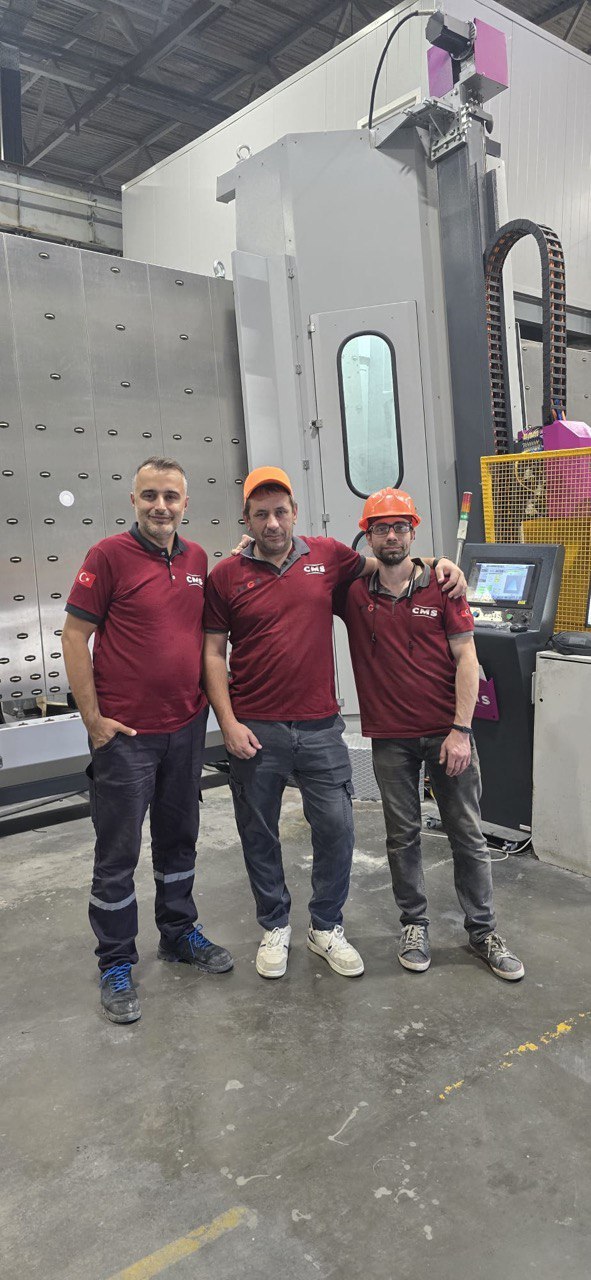
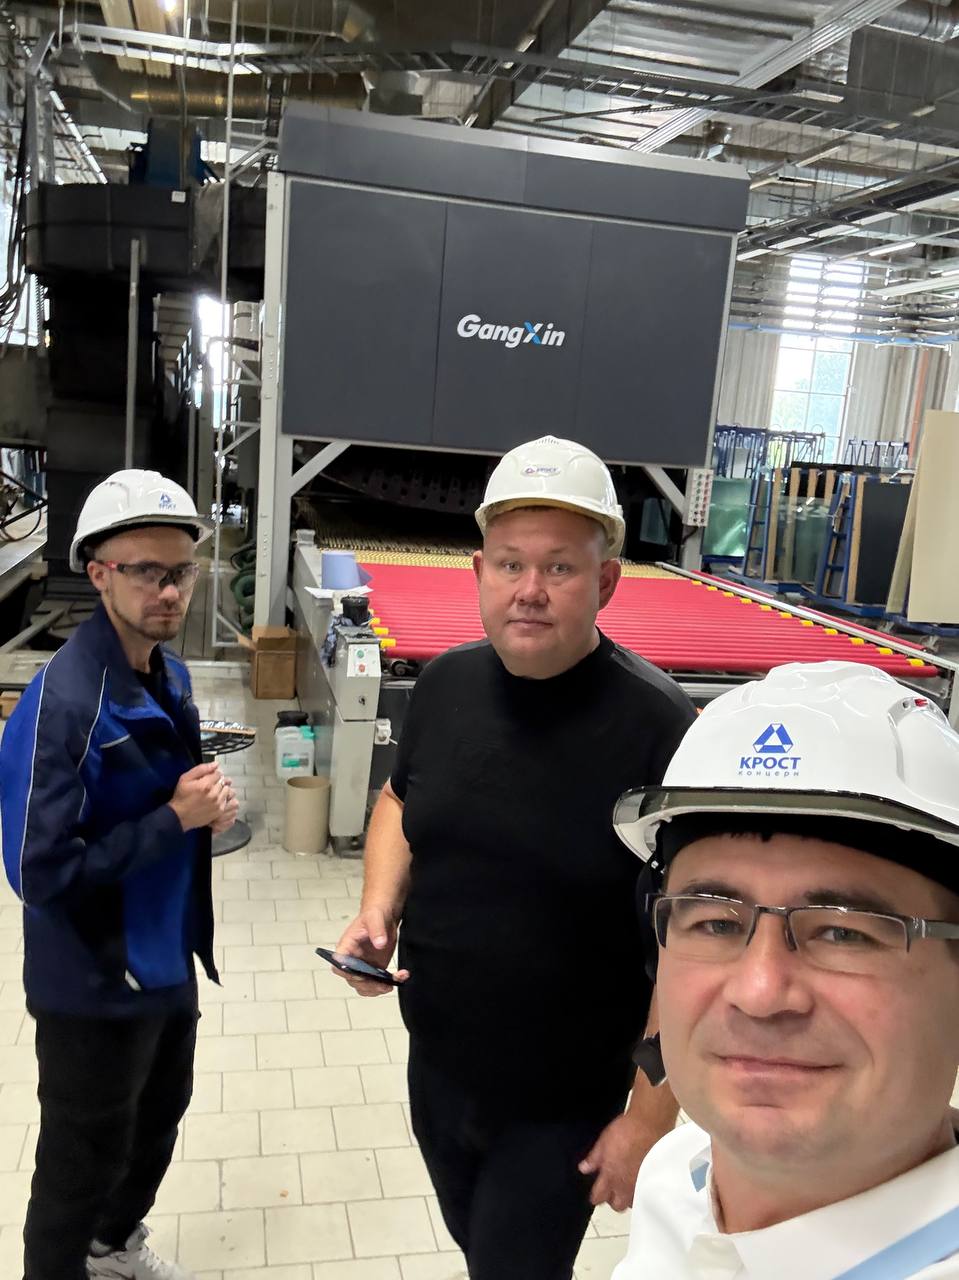
Основные направления VEGA — обработка стекла, производство стеклопакетов, изготовление оконных и дверных конструкций из ПВХ и алюминия, промышленная УФ-печать. В этих направлениях сотрудничаем с профильными производителями. Среди наших основных партнёров — CMS, выпускающий оборудование для обработки стекла и производства стеклопакетов, и GangXin, специализирующийся на печах закалки стекла. Решения Golive представлены оборудованием для двусторонней обработки кромки стекла, а LANQI — УФ-принтерами для печати на листовых и рулонных материалах. Продукция этих брендов доступна в нашем каталоге.

После ввода оборудования в эксплуатацию остаёмся на связи с предприятием. Собственная сервисная служба VEGA занимается техническим обслуживанием и ремонтом, консультирует по вопросам эксплуатации. Поставляем запасные части и расходные материалы, участвуем в подборе оборудования при расширении и модернизации производства. Заказчик может обратиться к нам как при открытии нового участка, так и с конкретной задачей на действующей линии — обсудим исходные условия и предложим подходящее решение.

Наши партнёры

Новости и обновления
Статьи и обзоры
Оборудование для обработки алюминиевых профилей для окон и дверей Пример компоновки автоматизированной линии обработки алюминиевых профилей из материалов производителя. Оборудование для обработки алюминиевых профилей: от заготовки до готовой рамы Производство алюминиевых оконных и дверных конструкций состоит не из 20.10.2026 Читать Автоматическая закалка стекла Glaston с интеграцией ERP Glaston объединяет Autopilot, интеллектуальное формирование партий, роботизированную загрузку и онлайн-контроль качества. Разбираем, как iControL Unite связывает автоматическую закалку с ERP и производственным управлением. 09.10.2026 Читать Энергоэффективные стеклопакеты с ультратонким стеклом: технология ULTRA TPS® Стеклопакеты с ультратонким центральным стеклом помогают снизить вес тройного остекления без потери энергоэффективности. Разбираем преимущества технологии и подход ULTRA TPS® от Glaston. 09.10.2026 Читать Прямолинейная обработка кромки стекла: VitReX MLZ-9325 Подача стекла, работа девяти шпинделей, настройка толщины и обслуживание VitReX MLZ-9325: что влияет на качество прямолинейной шлифовки и полировки кромки. 09.02.2026 Читать Промышленный цифровой принтер Vitrex для печати по стеклу керамическими чернилами Введение и позиционирование решения Vitrex – это индустриальный цифровой принтер, разработанный для высокотемпературной керамической печати по архитектурному стеклу и другим листовым материалам. Он объединяет передовые технологии движения портала, подачи чернил и управления цветом, обеспечивая быструю и стабильную печать полноцветных изображений с высоким разрешением. Данное решение выгодно отличается от традиционной шелкотрафаретной печати по стеклу благодаря экологичности (водные чернила без вредных растворителей), гибкости в дизайне и снижению производственных затрат. Vitrex позволяет печатать сложные узоры, градиенты и фотографии непосредственно на стекле, получая стойкое к выцветанию покрытие, которое после запекания становится частью стеклянной поверхности. Преимущества принтера Высокая точность и надёжность конструкции. Портал и каретка принтера движутся по осям X и Y с помощью электромагнитных линейных двигателей (maglev), без применения ремней и зубчатых реек. Отсутствие механического контакта устраняет износ деталей и обеспечивает плавный ход. Даже при скоростях перемещения до 2000 мм/с точность позиционирования достигает ±1 микрона. Жёсткая сварная рама и массивные направляющие минимизируют вибрации, сохраняя геометрию оборудования на протяжении всего срока службы. Простое позиционирование стекла по трём точкам. Для любого стекла – прямоугольного, квадратного или фигурного – реализована система базирования по одной линии из трёх точек. Оператор прижимает одну из прямых граней стекла к упорной линейке, а высокоточный датчик на каретке автоматически измеряет толщину. Затем система определяет точку касания с боковым ограничителем и выравнивает положение листа. Такой подход обеспечивает быструю загрузку и воспроизводимое выравнивание от листа к листу, что особенно важно при серийном производстве. Гибкость и скорость печати. В зависимости от количества установленных головок и выбранного режима качества Vitrex способен печатать со скоростью от 20 до 50 м² в час без компромиссов по качеству изображения. Максимальная скорость перемещения каретки по осям достигает 2000 мм/с, при этом сохраняется высокая точность нанесения чернил. Это позволяет эффективно работать как с крупноформатными стеклянными панелями, так и с мелкими изделиями, оптимизируя производительность под задачи клиента. Двухконтурная система сушки отпечатка. Сразу после нанесения изображения свежие чернила подвергаются интенсивной сушке. Два осушителя горячего воздуха установлены по краям печатного моста и одновременно обдувают поверхность сразу за движущейся кареткой. Чернила подсыхают еще до выхода стекла из зоны печати, что исключает смазывание изображения и налипание пыли на сырой слой. Для окончательной фиксации цвета перед закалкой стекло дополнительно проходит либо естественную сушку, либо прогрев в интегрированной ИК-секции (опция). Такой подход, аналогичный решению в модели DXP у конкурентов, значительно снижает риск дефектов печати и повышает качество готового продукта. Автоматическая настройка под толщину и формат. На каретке расположены датчики, измеряющие толщину каждого листа перед печатью. По этим данным автоматически регулируется высота головок над поверхностью, обеспечивая оптимальное расстояние для разных толщин (от 2 до 19 мм). Вакуумный стол надёжно фиксирует стекло на месте во время печати, предотвращая смещение даже при резком старте/остановке каретки. При необходимости принтер интегрируется в автоматическую линию: предусмотрены роликовые транспортеры для подачи/вывода стекла и открытый интерфейс MES для подключения к системе управления производством. Расширенные технические характеристики Для наглядности приведены основные технические характеристики принтера Vitrex в стандартной комплектации: Параметр Значение Максимальный размер стекла 2500 × 5000 мм (ширина × длина) Минимальный формат 100 × 100 мм Толщина обрабатываемого стекла 2 – 19 мм Печатающие головки 6 – 18 × XAAR 2002 Plus (расширяемо до 24 головок) Разрешение печати 720 dpi (нативное); до 1440 dpi при градациях серого Цветовая конфигурация 6 базовых цветов (White, Green, Yellow, Magenta, Cyan, Black) с возможностью расширения палитры специальными цветами Тип чернил Керамические, на водной основе, с рециркуляцией (соответствуют RoHS) Система движения Линейные моторы по осям X и Y (магнитная левитация), скорость до 2 м/с, точность позиционирования ±1 µм Принцип базирования Выравнивание по 3 точкам (упоры по осям X/Y + датчик толщины на каретке) Система подачи материала Роликовый стол с вакуумной фиксацией листа; опционально – автоматический ленточный конвейер для интеграции в линию Система сушки 2 х мощные фены горячего воздуха на каретке; опционально ИК-лампы на выходе листа Производительность До 20 м²/час при стандартном режиме (6 головок); до 50 м²/час при расширенной конфигурации (18 головок) (Примечание: производительность и максимальный формат могут варьироваться в зависимости от конфигурации оборудования и требований заказчика.) Подробное описание ключевых узлов и систем <Система магнитной левитации: портал и каретка В основе механики Vitrex – прямой привод по осям с помощью линейных электродвигателей. Портал (ось X) и каретка (ось Y) оснащены комплектами магнитных рельсов и катушек, реализуя принцип магнитной левитации. Когда подаётся ток, электромагнитные модули плавно тянут каретку вдоль оси, обеспечивая равномерное ускорение без рывков. Такая конструкция имеет ряд преимуществ перед традиционными шарико-винтовыми или ремёнными приводами: Высочайшая точность печати на скорости. Электромагнитный привод мгновенно реагирует на команды контроллера, позволяя перемещать печатающую головку с субмикронной точностью даже на высоких скоростях. В результате капли чернил ложатся строго по расчетной позиции, что особенно важно для мелких деталей изображения и стыковки цветов. Отсутствие износа и обслуживания приводов. В линейных двигателях нет трущихся пар – движение происходит за счет магнитного поля. Это исключает механический износ ремней, шестерён и других передач. Система не требует регулярной замены ременного привода или смазки, а срок её службы существенно выше благодаря отсутствию контактов и минимальному нагреву. Бесшумность и плавность хода. Магнитная каретка двигается почти бесшумно по прецизионным направляющим. Разгон и торможение происходят плавно, без вибраций, что положительно сказывается на качестве печати (капли не дрожат при вылете) и на комфорте работы рядом с машиной. Конструкция портала выполнена из усиленного алюминиевого профиля, а каретка – из легкого и прочного сплава, чтобы снизить массу движущихся частей. Это позволяет достигать высоких ускорений без потери точности. Система управления автоматически синхронизирует движение по X и Y, обеспечивая ровные прямые линии и идеальное совмещение при многослойной печати. Система подачи и рециркуляции чернил Цифровой принтер Vitrex оснащён многоканальной системой подачи чернил с непрерывной циркуляцией, разработанной для работы с вязкими керамическими чернилами. Каждый цветовой канал (например, белый, черный, голубой и т.д.) имеет собственный замкнутый контур циркуляции: чернила постоянно прокачиваются от основного резервуара через фильтры к печатающей головке и обратно в резервуар. Такой непрерывный поток обеспечивает ряд преимуществ: Предотвращение осаждения пигментов. Керамические чернила содержат твёрдые пигменты, которые со временем могут оседать. В системе Vitrex чернила непрерывно движутся по контуру, благодаря чему пигмент остаётся во взвешенном состоянии. ДаŸже при длительных паузах в печати риск засорения головок минимален – технология Xaar TF позволяет чернилам циркулировать прямо через зону сопел, предотвращая застой. Стабильность вязкости и цвета. Постоянное перемешивание чернил в контуре гарантирует однородность смеси и стабильную вязкость, что критично для воспроизведения цвета. Согласно опыту эксплуатации аналогичного оборудования DXP, регулярная циркуляция и периодическое перемешивание чернил (раз в ~2 месяца) могут продлить срок их годности более чем до 8 месяцев без потери качества печати. Удобство обслуживания и экология. Система использует водорастворимые керамические чернила, соответствующие строгому экологическому стандарту RoHS. Чернила не содержат летучих токсичных растворителей, а их пары не требуют специальной вытяжки. Блоки подачи сконструированы модульно: резервуары снабжены датчиками уровня, фильтры расположены в легкодоступных местах, что упрощает регламентное обслуживание. Замкнутый цикл минимизирует отходы – неиспользованные чернила возвращаются в емкость и могут быть повторно применены, сокращая расход и затраты. Vitrex поставляется с набором базовых высокопигментированных цветов: белый, зелёный, жёлтый, пурпурный, голубой и черный. Эта палитра покрывает основные потребности при печати по стеклу. При необходимости под конкретный проект можно использовать специальные цвета (например, оранжевый, серый, фирменные оттенки) – либо за счет смешения базовых, либо поставкой готовых дополнительных чернил. Также доступны особые типы чернил: например, для имитации мягких покрытий или для печати по стеклу, используемому в автомобилях. Все чернила рассчитаны на последующую термообработку (закалку), в процессе которой пигмент спекается со стеклом, образуя прочное покрытие. Прецизионное перемещение стекла: позиционирование по 3 точкам Для обеспечения точного позиционирования каждого листа стекла в зоне печати принтер Vitrex оснащён удобной системой базирования по трём точкам. Этот метод гарантирует повторяемое положение стекла без сложной ручной юстировки даже при разных форматах и формах листов: Упор по передней кромке. На столе принтера вдоль оси X расположена прижимная линейка-упор. Оператор подает лист стекла на роликовый стол и двигает его вперёд до касания передней кромки о линейку. Зафиксировав одну сторону таким образом, мы получаем первую базовую линию позиционирования. Автоматическое измерение толщины. На движущейся каретке установлен высокоточный лазерный датчик, который считывает толщину стекла. Эта информация нужна для двух целей: во-первых, для автокалибровки высоты головок (как упоминалось ранее), а во-вторых, для корректного определения бокового смещения (толстый лист может лежать чуть выше базовой плоскости, влияя на точку соприкосновения с упором). Боковой упор и расчет точки касания. Сбоку (вдоль оси Y) расположен подвижный упор или датчик, образующий вторую линию базирования. Стекло может иметь нестандартную форму, но если у него есть хотя бы один прямой край, система выравнивает его параллельно этой оси. Контроллер вычисляет точку касания кривой (грани стекла) с боковым упором и тем самым определяет точное положение листа относительно координатной системы принтера. Принцип «одна прямая из трёх точек» позволяет быстро и точно выставлять как стандартные прямоугольные листы, так и фигурные заготовки с криволинейными краями. Оператору достаточно прижать стекло к переднему упору и слегка подвигать вправо до касания бокового ограничителя – всё остальное электроника сделает автоматически. В результате каждый лист ложится в одинаковое положение с точностью порядка ±0,4 мм по всей площади стола, что гарантирует совмещение рисунка при многопроходной печати и одинаковые отступы от краёв для всех изделий партии. После выравнивания активируется вакуумный прижим стола: мощный насос создает разрежение через отверстия в столе под стеклом, фиксируя лист. Теперь стекло неподвижно и готово к печати. По завершении печати вакуум отключается, и отпечатанный лист легко скользит по роликам на разгрузочный стол или конвейер для дальнейшей сушки и закалки. Печатающие головки XAAR 2002 Plus: рециркуляция, стабильность, качество Ключевой элемент печатной системы Vitrex – это пьезоэлектрические индустриальные головки XAAR 2002 Plus, специально приспособленные для густых керамических красок. Каждая печатающая головка представляет собой высокоточный микромеханический модуль с тысячами сопел, сконфигурированных для непрерывной рециркуляции чернил (технология Xaar TF). Использование именно этих головок обеспечивает принтеру следующие преимущества: Широкий диапазон капель и покрытий. Головки Xaar поддерживают технологию переменного объёма капли (грейскейл). Это значит, что за один выстрел сопло может сформировать как мелкие капли объёмом ~6 пиколитров для тонких деталей и полутонов, так и объединённые крупные капли до 80+ пиколитров – для плотной заливки и непрозрачных цветов. Грейскейловая печать позволяет достигать визуального разрешения до 1440 dpi, обеспечивая плавные градиенты без видимых точек. При этом большие капли повышают укрывистость керамического пигмента, что важно для насыщенных оттенков и белого цвета. Высокая плотность и надёжность сопел. Модель Xaar 2002 имеет до 2000 сопел на головку, расположенных с плотностью 720 сопел на дюйм. В конфигурации Plus сопла сгруппированы в нескольких рядах, что увеличивает эффективную плотность до 1440 dpi при чередовании ряда. Практически это означает, что даже при печати на максимальной скорости каждый участок изображения получает достаточно капель, чтобы не было «пробелов». Резервирование сопел и постоянная циркуляция чернил позволяют головкам работать без прерывания на прочистку длительное время – чернила непрерывно промывают сопловую зону изнутри, предотвращая засорения. По заявлениям производителя, TF Technology обеспечивает мгновенный выход на режим и высокую степень самоочистки сопел во время работы. Стабильность цвета на больших тиражах. В процессе печати головки поддерживают заданную температуру и давление чернил. Для этого в них предусмотрены встроенные датчики и при необходимости – контур подогрева (так называемая «водяная рубашка» вокруг канала чернил). Это гарантирует, что вязкость чернил и размер капли останутся неизменными от первого до последнего листа тиража. Результат – все отпечатки партии выглядят одинаково, без разброса плотности цвета. Даже при ежедневной эксплуатации головки Xaar демонстрируют долгий ресурс и простоту обслуживания: при снижении качества достаточно запустить автоматический цикл очистки, не снимая головки с машины. Замена печатающих головок при износе или апгрейде производится модульно. Система позиционирования и электронная калибровка позволяют заменить головку и быстро совместить ее с остальными по высоте и по строчке печати, что сокращает простои. Производителем предоставляется гарантия на определённое количество миллиардов выкопанных капель, и на практике Xaar известны своей надёжностью в промышленной печати по керамике. Система сушки после печати После выхода из зоны печати каждое стекло проходит стадию предварительной сушки перед отправкой в печь для закрепления красок. В принтере Vitrex реализована двухфазная система сушки непосредственно на выходе листа: Мгновенная сушка на каретке. Как описано выше, на печатном портале с двух сторон от каретки установлены два мощных фена (воздушных ножа). Пока идёт печать, они непрерывно обдувают свеженанесённые чернила горячим воздухом. К концу прохода каретки по строке чернила уже теряют значительную часть влаги. Это предотвращает размазывание изображения кареткой или каплями следующего прохода и защищает свежий отпечаток от случайных повреждений (например, если оператор дотронется до него при выгрузке, слой уже подсохший и не стирается). Инфракрасная сушка (опционально). Для толстого слоя чернил или при печати на максимальной скорости горячего обдува на каретке может быть недостаточно. Поэтому по желанию заказчика принтер комплектуется дополнительной ИК-сушкой: сразу за зоной печати, вдоль выхода стекла, устанавливаются инфракрасные лампы. Они прогревают поверхность стекла с нанесенным изображением, ускоряя испарение остатков воды из чернил. ИК-нагрев особенно эффективен для равномерной финальной сушки перед тем, как стекло будет взято вакуумным хватателем печи. В результате керамический рисунок полностью стабилизируется на поверхности и готов к высокотемпературной закалке. Стоит отметить, что благодаря цифровой технологии печати чернила высыхают естественным образом значительно быстрее, чем при шелкотрафаретном методе. Нет толстого слоя трафаретной пасты; капли наносятся дозированно и преимущественно остаются на поверхности стекла. Комбинация воздушной и инфракрасной сушки в Vitrex обеспечивает оптимальные условия для каждого режима печати – от высококачественного медленного до производительного быстрого. Это увеличивает общую эффективность: сразу после выхода из принтера стекло можно перемещать далее по линии без риска дефектов. Программное обеспечение и управление печатью Для управления принтером Vitrex используется профессиональный программный комплекс (RIP) PrintFactory Decor, обеспечивающий полный цикл подготовки и выпуска печатных заданий. PrintFactory – это специализированное ПО для создания рабочих процессов в цифровой печати, объединяющее инструменты предпечатной подготовки, цветокоррекции и растрирования в единой среде. Решение отличается удобным интерфейсом и широкими возможностями: Инструменты макетирования и импозиции. Пользователь может легко разместить несколько изображений или элементов дизайна на одном листе стекла, оптимально распорядившись площадью. Доступны функции выравнивания по краям, копирования модулей, поворота и зеркалирования – это особенно полезно при печати плитки или типовых узоров, когда один и тот же рисунок нужно повторить много раз. Редактирование и управление цветом. Прямо в RIP можно выполнить основные правки изображения: откорректировать яркость/контраст, заменить один цвет другим, добавить служебные метки или тестовые шкалы. Система поддерживает работу с точечными (Spot) цветами – можно задать рецептуру смешивания чернил для конкретного корпоративного цвета. Специальный модуль Calibrator проводит калибровку цвета под конкретное стекло и условия печати, используя спектрофотометр и ICC-профили. Это позволяет добиться точного соответствия заданным оттенкам и повторяемости цвета от тиража к тиражу. Мощный RIP и стабильность процесса. PrintFactory оснащен высокопроизводительным RIP-модулем, который быстро растеризует даже сложные векторные и фотоизображения в формат, готовый для печати. ПО оптимизирует очередность печати цветов, углы растра и прочие параметры под особенности керамических чернил. Система отличается стабильной работой и точной цветопередачей на экране (soft proof) – оператор видит на мониторе приближенное к итоговому отпечатку изображение. PrintFactory устанавливает новые стандарты качества и производительности: ПО упрощает ваш рабочий процесс, легко подключается к оборудованию и гарантирует, что выходные цвета всегда будут одинаковыми. Поддержка множества форматов и интеграция. Решение открывает практически все распространенные графические форматы: PDF, PostScript, EPS, TIFF, JPEG, а также дизайнерские файлы (например, AI, CDR) и даже CAD-чертежи. Это означает, что отдел дизайна может передавать изображения напрямую, без дополнительной конвертации. PrintFactory легко интегрируется в существующую IT-инфраструктуру предприятия, поддерживает сетевую передачу заданий и может быть связана с ERP/MES-системами для отслеживания заказов. Таким образом, программное обеспечение не только управляет самим принтером, но и вписывается в общий цифровой поток производства. Помимо PrintFactory, по требованию может использоваться ПО ColorGate или другой RIP, привычный заказчику – архитектура комплекса открытая и совместима с разными решениями. В комплект поставки Vitrex входит полноценная лицензия на выбранный RIP, а также набор профилей под стандартные материалы и чернила, что позволяет начать печать сразу после установки оборудования. Заключение Цифровой принтер Vitrex для керамической печати по стеклу представляет собой современное промышленное решение, сочетающее высокое качество изображения, надёжность конструкции и эффективность производства. Он рассчитан на круглосуточную эксплуатацию в условиях фабрики и оснащён передовыми системами автоматизации, которые снижают влияние человеческого фактора. С Vitrex вы сможете предложить клиентам неограниченные возможности дизайна стекла – от фасадов зданий с яркими графическими панелями до интерьерных стеклянных перегородок, от плитки с фотопечатью до автомобильного остекления со скрытой графикой. При этом вы получаете экологичную технологию (никаких вредных испарений, минимум отходов) и экономите на расходных материалах по сравнению с аналогами. Мы уверены, что Vitrex станет надёжным ядром вашего производственного процесса, позволив расширить ассортимент услуг и укрепить конкурентные преимущества. Наши специалисты готовы провести демонстрацию оборудования, обсудить индивидуальные требования и ответить на все дополнительные вопросы. Vitrex – инвестиция в будущее вашего стекольного производства, открывающая новые границы цифровой печати. 09.02.2026 Читать Планшетные режущие станки VitreX для РФ Планшетный режущий участок закрывает три ключевые задачи производства: точный раскрой, повторяемость контура и снижение потерь материала за счёт стабильной фиксации заготовки на столе и корректной привязки реза к макету. На практике такие решения особенно востребованы там, где есть «после печати» и серийный поток: упаковка, рекламная полиграфия, ПОС‑изделия, лекала.  Планшетный плотер для резки ПВХ, картона, ткани и кожи Режущий планшетный плотер для точного раскроя: резка ПВХ на плотере, картон, ткань, кожа, вспененные материалы. Резка по меткам и автоподача. Краткое резюме  Раздел посвящён планшетным режущим станкам для точного раскроя и контурной резки в производстве рекламы и упаковки. Решения рассчитаны на стабильное качество в серии, снижение брака и ускорение участка раскроя. Подходят для рекламных типографий, упаковочных производств, ПОС‑студий и мастерских по лекалам.  Планшетный плотер — это производственный инструмент, где заготовка фиксируется на рабочей поверхности, а рез выполняется по заданному контуру с повторяемой геометрией. Для бизнеса это означает управляемые сроки, предсказуемый результат и снижение ручного труда на раскрое.  Ключевой эффект даёт стабильная фиксация материала: вакуумное удержание уменьшает смещение листа и помогает держать кромку ровной при обработке «тяжёлых» или более толстых материалов. Это напрямую влияет на потери: меньше перерезов, меньше переделок, выше выход годных изделий по партии.  По номенклатуре материалов производственный режущий планшетный плотер закрывает типовые запросы рекламного и упаковочного контура: раскрой картона и бумаги, плёнок, листовых пластиков, а также «сложных» материалов — технического текстиля и кожи. На практике востребованы операции «резка ПВХ на плотере», раскрой ткани и кожи на плоттере, а также работа со вспененными материалами, когда важно сохранить геометрию без деформации слоёв.  Для изделий «после печати» критична контурная резка по меткам: система распознавания меток обеспечивает точную привязку реза к напечатанному изображению и снижает брак и перерасход материала на тиражах. Для серийного потока важна автоподача: она ускоряет участок раскроя и уменьшает долю ручных операций. Именно поэтому в линейке предусмотрены два сценария применения — резка по меткам для постпечатных задач и автоподача для потокового производства.  Если вы выбираете «планшетный режущий плотер» под коммерческую загрузку, оценивайте не только максимальную скорость, но и экономику участка: фиксацию материала, стабильность привязки реза к макету, повторяемость в серии и удобство перехода между заданиями. В результате режущий планшетный плотер становится не разовой покупкой, а управляемым производственным активом — с понятным качеством, сроками и себестоимостью единицы продукции.  Оставьте заявку на подбор: согласуем материалы (ПВХ, вспененный ПВХ, картон, ткань, кожа), типовые изделия и требуемую точность, после чего предложим конфигурацию под вашу загрузку и план внедрения на участок раскроя.  планшетный плотер  режущий планшетный плотер планшетный режущий плотер  резка ПВХ на плотере  резка вспененного ПВХ  контурная резка по меткам  раскрой картона на плоттере  раскрой ткани и кожи на плоттере  Сравнение моделей   Модель Назначение Рабочая зона Ключевые преимущества VitreX 2040 Резка по меткам для продукции «после печати» не указано Камера считывает метки; точная резка по контуру; снижение брака и перерасхода на тиражах VitreX 1630 Автоматический раскройный комплекс для потока не указано Автоподача; ускорение участка раскроя; сокращение доли ручных операций 09.02.2026 Читать Преимущества финских печей закалки стекла Glaston перед китайскими аналогами Современный рынок стеклообработки предъявляет всё более высокие требования к качеству закалённого стекла. Архитекторы требуют идеальной оптики для фасадов, производители бытовой техники – стабильной прочности, а автомобильная отрасль – безупречной безопасности. Одновременно растёт доля стекла с покрытиями Low-E и сложными многослойными конструкциями, которые сложнее обрабатывать. Компании сталкиваются с вызовом: как обеспечить необходимое качество при массовом выпуске и не выйти за рамки бюджета по энергозатратам. В этих условиях выбор оборудования играет ключевую роль. На рынке представлены как финские печи закалки стекла от лидеров отрасли (например, Glaston), так и более доступные по цене Китайские производители. Ниже мы рассмотрим, что важно учитывать бизнесу при выборе закалочной линии, и сравним возможности Glaston с оборудованием из Китая. По последним данным, тенденции отрасли связаны с повышением доли Low-E стекла, ростом требований к энергоэффективности производства и ужесточением стандартов качества закалки . Это означает, что инвестиции в передовые технологии закалки уже не роскошь, а необходимость для конкурентоспособности. Что важно для бизнеса при выборе печи закалки При закупке оборудования для закалки стекла руководители компаний обычно обращают внимание на несколько ключевых факторов. Эти критерии напрямую влияют на рентабельность и успех производства:        •          Стабильное качество продукции. Печь должна обеспечивать равномерную закалку без дефектов – от оптических искажений до разницы в прочности. Для B2B клиентов важно, чтобы каждая партия стекла соответствовала высоким стандартам без риска брака. Если оборудование способно поддерживать неизменно высокое качество даже при непрерывной работе, это серьёзное преимущество .        •          Энергоэффективность и производительность. Затраты на электроэнергию вносят существенный вклад в себестоимость закалённого стекла. Поэтому энергоэффективная закалочная линия позволяет снизить издержки. Важно учитывать расход энергии на квадратный метр стекла и возможности печи по скорости цикла. Чем меньше кВт·ч уходит на закалку 1 м² и чем короче цикл нагрева/охлаждения, тем выгоднее эксплуатация оборудования  .        •          Автоматизация и простота управления. Человеческий фактор может сильно влиять на результаты закалки. Современные печи предлагают продвинутую автоматику, которая снижает требования к квалификации операторов и минимизирует риск ошибок. Для бизнеса ценно, когда печь «самообучаемая» – сама подстраивает параметры под стекло, а персоналу достаточно задать лишь основные параметры . Это ускоряет ввод в эксплуатацию и уменьшает зависимость от редких специалистов.        •          Надёжность, поддержка и сервис. Инвестиция в оборудование – долгосрочная, поэтому важна репутация производителя. Бизнесу нужны гарантия оперативного обслуживания, доступность запчастей и техническая поддержка в регионе. Как отмечают эксперты, наличие локального сервиса и квалифицированной поддержки – один из решающих факторов при выборе печи . Кроме того, стоит учитывать срок службы и остаточную стоимость линии: качественное оборудование медленнее устаревает и лучше сохраняет цену при перепродаже. Давайте подробнее сравним, как перечисленные аспекты реализованы у Glaston и у популярных китайских производителей печей закалки стекла. Сравнение Glaston vs. китайские производители Качество закалённого стекла Glaston: Финские печи Glaston славятся исключительным качеством закалки. Инновационные технологии нагрева обеспечивают равномерное распределение температуры по всей поверхности листа . В результате стекло выходит без «волны» и оптических искажений: например, отклонение плоскостности (roller wave) может составлять менее 0,08 мм/м , а видимая анизотропия (радужные пятна) сведена к минимуму – менее 5% площади листа . Патентованная конвекционная система Chinook™ прогревает стекло равномерно до краёв, что увеличивает выход годной продукции и снижает риск брака . Кроме того, Glaston уделяет внимание стабильности результата: система контроля нагрева поддерживает одинаковый температурный режим от центра до кромок, обеспечивая одинаковую прочность стекла по всему полотну. Производители по всему миру отмечают, что надёжное и высокопроизводительное оборудование Glaston позволяет им гарантировать клиентам топ-качество продукции даже при больших объёмах. Китайские аналоги: За последние годы Китайские производители печей для закалки стекла. значительно подтянули качество своих печей. Они также используют технологии принудительной конвекции и улучшенные материалы, благодаря чему способны выдавать закалённое стекло, соответствующее отраслевым стандартам. Тем не менее, достичь уровня Glaston по оптическому качеству удаётся не всегда. Часто при работе китайских печей наблюдается более заметная «волна» или анизотропные зоны, особенно на тонком стекле или при нерегулярной загрузке. Добиться стабильно высокого качества от смены к смене у китайского оборудования порой сложнее – многое зависит от «ручной» настройки. Если Glaston изначально спроектированы под премиальные требования (идеальная оптика для фасадного остекления небоскрёбов, автостекло без искажений и пр.), то многие китайские модели ориентированы скорее на средний уровень качества. К тому же, за счёт более простого дизайна некоторые аналоги могут терять настройку со временем: без продвинутых систем контроля им сложнее поддерживать одинаково высокое качество 24/7. Таким образом, с точки зрения качества и надёжности выпускаемой продукции преимущество остаётся за Glaston, особенно для тех предприятий, чей бизнес зависит от безупречного стекла (архитектурные проекты высокого уровня, брендовая бытовая техника и т.д.). Это подтверждается и тем, что оборудование Glaston сохраняет репутацию на рынке: его выбирают повторно многие клиенты, ценящие стабильный результат. Обработка стекла с покрытием Low-E Glaston: Закалка энергосберегающего стекла с низкоэмиссионным покрытием (Low-E) традиционно считается трудной задачей. Поскольку напыление Low-E отражает тепло, стекло нагревается неравномерно и требует более длительных циклов в обычных печах . Glaston эффективно решает эту проблему. Их печь для Low-E стекла оснащается мощной циркуляционной конвекцией: горячий воздух непрерывно обдувает поверхность листа, позволяя прогреть даже отражающие покрытия так же быстро и равномерно, как обычное стекло . В результате время нагрева существенно сокращается – например, лист 6 мм достигает ~680 °C за 50 секунд вместо ~70 секунд в печах без принудительной конвекции . За счёт интеллектуального управления, система автоматически подстраивает интенсивность нагрева под тип и размер Low-E стекла, избегая перегрева отдельных зон. Дополнительно Glaston применяет технологии вроде RHC (контроль нагрева роликов) и Autopilot, которые в режиме реального времени выравнивают температуру снизу и динамически регулируют параметры нагрева . Всё это позволяет обрабатывать Low-E партиями с высокой плотностью загрузки без увеличения брака. Как отмечают специалисты Glaston, сочетание современной конвекции и умной автоматики обеспечивает энергосберегающий режим работы с Low-E без компромисса по качеству и скорости . Проще говоря, печи Glaston превращают сложную задачу закалки Low-E в рутинный процесс, экономя энергию и время. Китайские производители печей для закалки стекла: Китайские производители также предлагают модели, рассчитанные на работу с мягкими Low-E покрытиями ещё в 2000-х внедрила технологию JetConvection™ и получила патенты за решения в области низкоэмиссионной закалки . Современные китайские печи оснащаются конвекционными секциями с встроенными нагревателями и способны закаливать даже стекло Low-E с эмиссионностью ~0,01 (мягкое покрытие) . Однако практика показывает, что для достижения приемлемого качества китайским печам часто приходится снижать скорость конвейера или уменьшать единовременную загрузку стекла с покрытием. Без столь продвинутой автоматизации, как у Glaston, операторам китайских линий приходится вручную корректировать режимы под Low-E, что увеличивает человеческий фактор. Кроме того, энергоэффективность при работе с Low-E у китайского оборудования обычно ниже – часть тепла теряется из-за менее оптимальной циркуляции. В итоге, хотя китайские печи способны закаливать Low-E стекло, по сочетанию критериев (скорость цикла, процент выхода годной продукции, энергопотребление на единицу) они, как правило, уступают финским. Glaston обеспечивает более прогнозируемый и стабильный процесс для Low-E, что важно для предприятий с большими объёмами мультифункционального стекла. Уровень автоматизации и человеческий фактор Glaston: Одно из самых заметных преимуществ Glaston – высочайший уровень автоматизации закалочного процесса. Концепция «интеллектуальная печь» реализована через ряд фирменных решений. Например, система Insight Assistant с помощью лазерных сканеров автоматически распознаёт размеры и форму каждого стеклянного листа при загрузке и мгновенно корректирует настройки печи под эти параметры . Autopilot (темpering process Autopilot) фактически берёт на себя роль опытного оператора, подбирая оптимальный режим нагрева и охлаждения без участия человека . Оператору достаточно указать только тип стекла (обычное, закалка ли стекло с покрытием) и толщину – дальше печь сама устанавливает все необходимые параметры одним кликом . Такой уровень цифровизации управления резко сокращает влияние человеческого фактора: требования к квалификации персонала ниже, риск ошибки при настройке практически исключён . Даже при смене операторов качество остаётся консистентным от партии к партии . Кроме того, система iControL™ предоставляет удобный интерфейс и хранит библиотеку рецептов, что минимизирует ручные операции и позволяет быстро переходить с одного типа стекла на другой . Встроенные модули отчетности (Insight Reporting) дают полную картину работы линии в режиме онлайн – от энергопотребления до статистики дефектов . В итоге печи Glaston максимально просты в управлении и не требуют «звёздных» операторов: технология сама подсказывает оптимальные режимы, обеспечивая одинаково высокий результат каждую смену. Китайские аналоги: Уровень автоматизации на китайских закалочных линиях обычно более базовый. Как правило, там присутствует PLC-контроллер с возможностью задавать рецепты для разных толщин и стёкол. Однако тонкая настройка часто ложится на плечи оператора. В реальных условиях персоналу приходится экспериментировать с параметрами нагрева и охлаждения, особенно при запуске новой линии или работе с нестандартным стеклом. Некоторые продвинутые китайские модели заявляют о “интеллектуальной конфигурации” процесса , но детальный автоматический подбор режимов у них развит слабее. В итоге, качество продукции на китайской печи сильнее зависит от опыта и внимания обслуживающего персонала. На добре отлаженных линиях в крупных компаниях китайское оборудование может выдавать приличный результат, но для этого нужны либо очень грамотные технологи, либо длительная кривая обучения. К тому же, интерфейс и удобство управления зачастую уступают европейским – не всегда есть удалённый доступ или развитая система мониторинга. Таким образом, по уровню автоматизации Glaston существенно опережает: его печи позволяют сократить штат высококвалифицированных операторов и избегать простоев из-за «ошибки человека». Для бизнеса это означает более стабильное производство и экономию на затратах обучения/найма редких специалистов. Энергоэффективность и себестоимость производства Glaston: Энергопотребление печи – критичный показатель, влияющий на себестоимость закалённого стекла. Финские инженеры Glaston много лет уделяют особое внимание энергоэффективности. В печах реализован комплекс мер для снижения потерь: начиная от улучшенной теплоизоляции стенок камеры (потери через стены менее 2% ) до интеллектуального управления вентиляторами закалки. Например, закрытая конвекционная система Chinook™ рециркулирует горячий воздух без подсоса холодного – практически вся мощность нагревателей идёт в стекло, а не «на улицу» . Вентиляторы охлаждения оснащены автоматической регулировкой оборотов (система BPA), которая учитывает температуру цеха: в жаркое время скорость снижется, экономя до 10% энергии на обдуве . Результат – очень низкое удельное энергопотребление. По данным Glaston, современные линии способны потреблять около 3,4 кВт·ч на 1 м² стекла толщиной 6 мм (обычное стекло) и примерно 3,8 кВт·ч/м² для Low-E 6 мм при загрузке 65% . Эти цифры подтверждаются на практике: сравнение с традиционными печами показывает экономию порядка 20–30% электроэнергии на тот же объём производства . В пересчёте на деньги это весьма ощутимо – так, при выпуске ~1000 м² стекла в сутки экономия может составлять до 132 евро за смену по сравнению с менее эффективным оборудованием . Таким образом, покупая печь Glaston, предприятие инвестирует в снижение постоянных затрат. В эпоху роста тарифов на энергоносители это даёт серьёзное конкурентное преимущество по себестоимости продукции.  Китайские производители печей для закалки стекла: Энергоэффективность – то направление, где разрыв между премиум-сегментом и бюджетным оборудованием особенно заметен. Многие китайские печи закалки разрабатывались с упором на низкую начальную стоимость, а не на минимальное энергопотребление. В результате ряд моделей (особенно старых) расходуют больше электричества из-за менее совершенной изоляции и устаревшей системы нагрева. Например, печи без полноценной конвекции вынуждены дольше греть стекло, тратя лишние киловатты, а простые системы охлаждения работают на полной мощности независимо от условий. Китайские производители, конечно, перенимают опыт лидеров – внедряют лучшее утепление стенок  и регулируемые вентиляторы. Тем не менее, достичь показателей Glaston пока удаётся единицам. Зачастую на практике китайская линия потребляет на 15–20% больше энергии на тот же квадратный метр стекла. Кроме того, некоторые производители могут указывать в спецификациях потребление для «идеальных» условий (например, на низкоэмиссионном стекле с определённым коэффициентом излучения), что затрудняет сравнение. В итоге, если при покупке китайской печи бизнес экономит капитальные затраты, то в операционных расходах (счета за электричество) такая печь может обходиться заметно дороже в течение долгих лет эксплуатации. Glaston же остаётся эталоном энергоэффективности: её линии проектируются так, чтобы минимизировать кВт·ч на единицу продукции без снижения качества . Для предприятий с большими объёмами выпуска разница в энергозатратах прямо влияет на прибыль, поэтому данный параметр нельзя игнорировать. Сервисное обслуживание и долгосрочная выгода Glaston: Репутация Glaston складывалась десятилетиями, и компания известна не только технологиями, но и подходом к клиентам. Покупая финскую печь, бизнес получает полный цикл поддержки: от стадии проектирования и пуско-наладки до обеспечения запчастями через 5, 10 и более лет . У Glaston есть глобальная сеть сервисных центров и партнёров (более 20 точек по миру ), в том числе представительства в России, что означает оперативную помощь на местном уровне. Специалисты компании проводят обучение персонала, доступны удалённая диагностика неполадок и онлайн-консультации . Такой уровень сервиса позволяет минимизировать простой оборудования: многие проблемы решаются дистанционно или в кратчайшие сроки. Надёжность самих печей также высока – ресурса работы хватает на десятилетия при должном обслуживании. Недаром по миру установлено ~3000 машин Glaston, многие из которых успешно функционируют 15–20 лет спустя . При модернизации производства владельцы зачастую снова выбирают Glaston, ценя накопленный опыт эксплуатации. Более того, остаточная стоимость оборудования Glaston значительно выше, чем у конкурентов. По данным рынка, машины таких брендов, как Glaston или Lisec, даже в б/у состоянии стоят на 30–50% дороже аналогичных по характеристикам станков менее известных производителей . Это означает, что инвестиция сохраняет свою ценность: через несколько лет печь можно выгодно перепродать или обменять, вернув значительную часть капитала. В конечном счёте, девиз Glaston – «инвестиции в качество, которые окупаются». Клиенты выбирают эту марку не ради разовой покупки, а ради долгосрочного партнёрства и уверенности, что их оборудование не подведёт при решении бизнес-задач любой сложности. Китайские производители печей для закалки стекла: Сервисное обслуживание китайского оборудования постепенно улучшается – многие компании имеют дилеров в России, которые занимаются монтажом и ремонтом. Однако уровень поддержки всё же уступает европейскому. Языковой барьер и удалённость завода-изготовителя могут приводить к задержкам: например, при сложной поломке зачастую приходится ждать приезда инженера из Китая или отправки деталей через полмира. Не все китайские производители готовы сопровождать технику много лет – модельный ряд быстро обновляется, и через 5–7 лет на снятую с производства печь достать оригинальные запчасти бывает проблематично. Кроме того, обучение персонала обычно ограничивается пусконаладкой; программ повышения квалификации или удалённого мониторинга в режиме 24/7 у них почти нет. В результате владельцы китайских печей больше предоставлены сами себе после покупки. Что касается долгосрочной выгоды, то нужно учитывать: оборудование из бюджетного сегмента сильнее теряет цену со временем. Если через несколько лет вам потребуется продать или заменить китайскую печь, велика вероятность, что её рыночная стоимость окажется низкой, поскольку большинство покупателей на вторичном рынке предпочтут доплатить за надежный бренд. Таким образом, с точки зрения сервисной поддержки, срока службы и остаточной стоимости китайские аналоги пока заметно проигрывают. Они могут быть приемлемым решением для стартапов или небольших производств с ограниченным бюджетом, однако крупные игроки рынка всё чаще делают ставку на гарантии и репутацию Glaston, зная, что техподдержка и качество стоят тех вложений. Технологии Glaston, которые упрощают работу Инновации Glaston проявляются в конкретных технологиях, встроенных в их закалочные линии. Рассмотрим основные из них и как они помогают операторам и бизнесу в ежедневной работе:        •          Insight Assistant. Интеллектуальный ассистент, встроенный в систему управления печи. Он сканирует каждую партию стекла (размер, форма листов) и автоматически подбирает оптимальные параметры нагрева и охлаждения . Искусственный интеллект учится на накопленных данных, постоянно улучшая настройки. Практически это означает, что печь сама подстраивается под разноформатное стекло без участия оператора. Человеческий фактор снижён – даже менее опытный сотрудник с помощью Insight Assistant способен выпускать продукцию стабильно высокого качества. Система исключает ошибочные режимы, повышая выход годной продукции и облегчая ввод новой номенклатуры в производство .        •          Autopilot (режим автоматического закаливания). Эта функция реализует принцип «печь сама знает, как закаливать». Autopilot полностью управляет циклом закалки – от распределения температуры в печи до интенсивности обдува при охлаждении – без ручного ввода параметров . Оператор становится скорее наблюдателем процесса, вмешиваясь лишь при необходимости. В результате исключаются вариации качества между разными сменами или операторами: Autopilot поддерживает консистентный режим, что повышает повторяемость результатов. Особенно ценен Autopilot при сложных заказах (тонкое стекло, неравномерная загрузка) – система динамически реагирует на изменения и поддерживает оптимальный баланс нагрева/охлаждения в реальном времени . Для предприятия это значит меньше брака и стабильный выпуск независимо от человеческого фактора. •     Chinook™ convection. Chinook – фирменное название высокопроизводительной конвекционной системы нагрева от Glaston. Её особенность – замкнутый цикл циркуляции горячего воздуха в печи. В отличие от традиционных конвекций, где холодный воздух подмешивается и снижает температуру, Chinook гонит поток раскалённого воздуха по замкнутому контуру, постоянно поддерживая высокое давление и равномерную температуру по всей ширине печи . Плюсы: стекло греется одинаково по центру и краям (нет «перегрева» краёв или недогрева середины), сокращается время нагрева, экономится энергия. Краевые зоны тоже под контролем – специальная система управления прогревом кромок устраняет перепады температуры между краями и центром листа . Для пользователя Chinook означает более высокую производительность (цикл короче, можно больше стекла обработать в час) и лучшее качество (меньше оптических искажений, практически отсутствуют радужные разводы). Эта технология особенно незаменима для Low-E стекла, где равномерность нагрева критична.        •          iControL. Новейшая система управления печами Glaston, своего рода «цифровой мозг» оборудования . Построенная на современной аппаратной базе (контроллеры Beckhoff с откликом <1 мс ), iControL обеспечивает тончайшее регулирование температуры по зонам. Интерфейс дружелюбен к пользователю: крупный сенсорный экран, визуализация процесса в реальном времени, подсказки. Рецепт в один клик – одна из отличительных черт iControL: достаточно ввести несколько параметров (толщина, тип стекла), и система сама установит все остальные настройки . Кроме того, iControL интегрируется с корпоративными сетями: данные о производстве, качестве и энергопотреблении могут передаваться на компьютер технолога или даже в мобильное приложение руководителя (Insight Reporting)  . С точки зрения эксплуатации, iControL значительно упрощает жизнь персоналу. Обучение работе на печи занимает меньше времени, поскольку большая часть операций автоматизирована. Для руководства же это шаг к концепции Industry 4.0 – полный контроль над линией, сбор статистики и возможность оптимизации процессов на основе реальных данных.        •          RHC – Roller Heat Control. Система автоматического контроля нагрева роликов транспортера. Во время закалки нижние керамические ролики тоже нагреваются от стекла и нагревателей. Если их температура неконтролируема, это может привести к дефектам – например, отпечаткам роликов или разной степени закалки нижней поверхности. RHC решает проблему с помощью встроенных инфракрасных датчиков, которые постоянно измеряют температуру каждого ролика . Если обнаружен перегрев, система автоматически убавляет мощность нижних нагревателей, и наоборот – догревает при остывании. Таким образом, температура роликов поддерживается с точностью ±3 °C . Стекло скользит по роликам равномерно нагретым, что снижает риск прижогов и дефектов поверхности. Особенно это важно при круглосуточной работе печи: RHC позволяет без остановок поддерживать качество, тогда как на печах без такой функции операторам приходится периодически делать паузы на «охлаждение» стола. Для производства это значит более высокий выход годного стекла и меньше внеплановых остановок.        •          ECS – Emergency Cooling System. Хотя данная функция напрямую не влияет на качество закалки, она значительно упрощает обслуживание печи в нештатных ситуациях. Emergency Cooling System (система аварийного охлаждения) предназначена для быстрого снижения температуры в печи в случае, например, внезапного отключения электроэнергии или разбития стекла внутри камеры . Без ECS подобные инциденты чреваты серьёзными простоями: раскалённое стекло может прилипнуть к роликам, повредить внутренние элементы печи. Система же автоматически и безопасно остудит печь, предотвратив повреждения оборудования. Для оператора это дополнительная страховка – даже в случае аварии печь быстро возвращается в рабочее состояние. Китайские производители нередко экономят на подобных опциях, поэтому наличие ECS подчёркивает ориентированность Glaston на потребности реального производства (минимум downtime, максимум сохранности оборудования). Итого, все перечисленные технологии – Insight Assistant, Autopilot, Chinook, iControL, RHC, ECS и др. – работают в комплексе. Их цель одна: сделать процесс закалки более умным, предсказуемым и экономичным. Glaston не просто продаёт печь, а предлагает высокотехнологичное решение, которое реально упрощает жизнь производству. Операторы тратят меньше сил на рутинные настройки, руководители получают больше уверенности в результате, а бизнес – более высокий ROI за счёт эффективности. Именно благодаря таким технологиям финские печи ощутимо опережают традиционные подходы и задают новые стандарты в отрасли. Почему выбирают Glaston: примеры и выгоды Подводя итог сравнению, выделим основные причины, по которым бизнес B2B-сегмента предпочитает оборудование Glaston для закалки стекла:        •          Безупречное качество и репутация на рынке. Продукция, изготовленная на линиях Glaston, отличается высоким оптическим качеством и стабильностью характеристик. Это повышает ценность конечного стекла в глазах заказчиков. Например, производители архитектурного стекла отмечают, что стекло с печей Glaston имеет заметно лучшую оптику и геометрию, что напрямую влияет на престиж и доверие клиентов . Многие знаковые объекты – от фасадов небоскрёбов до автомобилей премиум-класса – оснащены стеклом, закалённым на финском оборудовании. Бренд Glaston ассоциируется с надёжностью, и наличие такой линии у производителя стекла часто служит конкурентным преимуществом при борьбе за крупные заказы.        •          Экономическая эффективность и быстрый возврат инвестиций. Несмотря на более высокую первоначальную цену, печи Glaston окупаются благодаря снижению эксплуатационных расходов и потерь. Энергоэффективность даёт экономию электроэнергии до 20–30% , автоматизация сокращает брак и расходы на персонал, а высокая производительность увеличивает выпуск продукции. В результате себестоимость закалённого стекла снижается, маржа растёт. К тому же, срок службы линии превышает 10–15 лет активной эксплуатации, что распределяет инвестиционные затраты на длительный период. Добавим сюда высокую остаточную стоимость – и получим действительно выгодное капиталовложение. Как свидетельствуют данные рынка, европейское оборудование (в том числе Glaston) через годы сохраняет цену значительно лучше, чем бюджетные аналоги . То есть, покупая Glaston, компания вкладывает деньги не в расходник, а в актив, который долго служит и имеет ценность при перепродаже.        •          Отзывчивый сервис и партнёрская поддержка. Бизнес ценит, когда поставщик оборудования остаётся на связи и после сделки. В случае с Glaston клиент получает не просто железо, а постоянную техническую поддержку. В России и по всему миру работают сервисные инженеры Glaston, способные быстро решить возникшие проблемы. Наличие удалённой диагностики позволяет устранять неполадки в кратчайшие сроки, часто ещё до того, как они повлияют на производство . Кроме того, Glaston предлагает программы обучения операторов, обновления софта, модернизации старых линий – всё, чтобы оборудование всегда соответствовало актуальным требованиям. Такой уровень сервиса особенно ценен для крупных предприятий, где простой линии обходится очень дорого. Выбирая Glaston, завод получает долгосрочного партнёра, заинтересованного в успехе клиента. Это подтверждают и сами клиенты: так, в одном из интервью глава стеклоперерабатывающей компании отметил, что новая печь Glaston дала им уверенность в достижении амбициозных целей по росту и качеству продукции .        •          Инновации и готовность к будущему. Glaston известен как новатор отрасли: многие технологии, которые теперь стали стандартом (конвекция для Low-E, автоматическое управление нагревом и т.д.), впервые были внедрены именно этой компанией. Более того, Glaston активно защищает свои разработки – например, в 2012 году компания возбудила судебные дела против китайских конкурентов NorthGlass и LandGlass по фактам нарушения патентов . Это говорит о том, что покупая оригинальную финскую печь, вы получаете передовые решения, а не их упрощённые копии. Инженеры Glaston продолжают улучшать оборудование: выпускаются обновления, новые модели (серии FC, TC, Jumbo) с учётом меняющихся потребностей рынка – будь то переход на большие листы, закалка ультратонкого стекла или повышение экологичности. Таким образом, инвестиция в Glaston – это ставка на технологическое лидерство. Ваше производство будет оснащено по последнему слову техники и готово отвечать будущим требованиям, будь то ещё более строгое качество или экономия энергии. В быстро меняющейся отрасли стекла такая гибкость и запас прочности по технологиям бесценны. Заключение: инвестиции в качество, которые окупаются Принимая решение о закупке оборудования для закалки стекла, руководители должны мыслить стратегически. Экономия при покупке более дешёвой линии может обернуться гораздо большими затратами в процессе эксплуатации – от высоких счетов за электричество до упущенных контрактов из-за нестабильного качества продукции. Финские печи закалки Glaston демонстрируют, что вложения в качество приносят долгосрочные дивиденды. Да, стартовая цена таких линий выше, но взамен бизнес получает надёжный инструмент производства: энергоэффективный, автоматизированный, поддерживаемый производителем и востребованный на рынке. В условиях, когда требования к стеклу только растут, а конкуренция ужесточается, выбор передовой закалочной линии – это выбор в пользу стабильности и репутации. Не случайно многие ведущие компании по переработке стекла в России и мире сделали ставку на Glaston. Их примеры подтверждают простую истину: инвестиции в высокое качество окупаются многократно – в виде экономии ресурсов, отсутствия проблем с браком, лояльности клиентов и укрепления позиций на рынке. В итоге, сравнение с китайскими аналогами показывает, что Glaston обеспечивает значимые конкурентные преимущества: от лучшего качества стекла и меньших издержек до уверенности в будущем. Для B2B аудитории, принимающей решения о закупке, такие преимущества трансформируются в прямую выгоду для бизнеса. Печь закалки – это сердце стекольного производства, и от её работы зависит успех всего предприятия. Выбирая оригинальную финскую технологию от Glaston, вы вкладываете в сердце, которое будет бесперебойно биться долгие годы, задавая ритм эффективному, прибыльному и устойчивому производству. Это действительно инвестиция в качество, которая окупается сегодня и закладывает фундамент для роста завтра. 09.02.2026 Читать УФ чернила для принтеров: зачем нужны и как выбрать Современная полиграфия всё чаще опирается на инновационные решения, и особое место среди них занимают УФ-чернила для принтеров. Эти материалы кардинально меняют подход к печати, позволяя получать прочные, яркие и экологически безопасные изображения практически на любых поверхностях.   Что такое УФ чернила для принтеров? Ультрафиолетовые чернила представляют собой составы, которые не высыхают на воздухе. Их затвердевание происходит исключительно под воздействием УФ-излучения, встроенного в печатное оборудование. Благодаря этому изображение фиксируется моментально, без растекания и потери чёткости. Такой принцип работы обеспечивает высокую адгезию и стойкость готового отпечатка. Где применяются УФ-чернила УФ-печать активно используется в рекламной индустрии для создания вывесок, стендов и наклеек, устойчивых к внешним воздействиям. В производстве и логистике такие чернила незаменимы при нанесении маркировки и кодов. Кроме того, технология востребована в декоративной печати — при оформлении мебели, стеклянных панелей, керамики и элементов интерьера. Возможность работы с пластиком, металлом и деревом делает УФ-чернила универсальным инструментом. Преимущества технологии Ключевыми плюсами являются высокая износостойкость, насыщенность цветов и отсутствие вредных испарений. УФ-чернила не содержат летучих растворителей, что делает их безопасными для окружающей среды и персонала. Также они позволяют сократить производственный цикл за счёт отсутствия времени на сушку. Как правильно выбрать УФ-чернила При выборе важно учитывать совместимость с моделью принтера, тип поверхности и условия эксплуатации изделия. Для уличного применения подойдут составы с повышенной устойчивостью к влаге и ультрафиолету. Немаловажную роль играет и точность цветопередачи, особенно в рекламных проектах.   Преимущества использования УФ чернил Преимущество Описание Мгновенное отверждение Чернила затвердевают под воздействием UV-света за доли секунды Высокая стойкость Изображения не выцветают и не стираются даже при длительном использовании Экологическая безопасность Отсутствие вредных летучих веществ Универсальность Возможность печати на различных материалах без дополнительной подготовки поверхности Яркость цветов Глубокие насыщенные оттенки благодаря высокой концентрации пигментов    Выбор подходящих УФ чернил зависит от нескольких факторов: 1. Тип оборудования Разные принтеры требуют совместимых с ними составов. Например, для плоскопечатных устройств подходят одни формулы, а для рулонных — другие. Обязательно уточняйте у производителя принтера рекомендации по типу используемых чернил. 2. Материал поверхности Перед покупкой важно определить тип материала, на который будет наноситься изображение: Пластик (ПВХ, поликарбонат) Стекло Металл Дерево Текстиль Некоторые составы лучше сцепляются с определёнными поверхностями. 3. Требования к прочности Если изделие будет эксплуатироваться в сложных условиях (улица, влажность), выбирайте более стойкие формулы с повышенной устойчивостью к истиранию и выцветанию. 4. Цветопередача Для рекламных материалов важна яркость и точность цветов. Обратите внимание на цветовой охват (gamut) выбранных УФ чернил. 5. Экологические стандарты Если ваша компания ориентирована на экологичность производства, выбирайте сертифицированные составы с минимальным уровнем вредных веществ. Статья прочитана и одобрена специалистом компании: Чапаровым Денисом, Коммерческий директор компании Vega.   .table__stati { width: 100%; border-collapse: collapse; margin-bottom: 20px; } .table__stati th { padding: 10px; font-weight: 500; font-size: 16px; line-height: 20px; text-align: left; color: #444441; border-top: 2px solid #716561; border-bottom: 2px solid #716561; } .table__stati td { padding: 10px; font-size: 14px; line-height: 20px; color: #444441; border-top: 1px solid #716561; } a { font-weight: bold; text-decoration: underline; } 24.12.2025 Читать Валковая покраска стекла - проверенная технология стабильного нанесения покрытия Валковая покраска стекла, или покраска стекла валковым методом, – это современный эффективный способ равномерного нанесения лакокрасочных покрытий на стеклянные поверхности. Данная технология широко применяется производственными компаниями в различных отраслях (от архитектурного стекла до автоиндустрии) на территории России и стран СНГ. Ее популярность обусловлена стабильностью результатов, высокой скоростью работы и экономичностью процесса. Суть валкового метода покраски стекла При валковом методе окрашивания специальный вращающийся валик наносит краску на плоское стекло. Поверхность стекла пропускается между двумя валами – дозирующим и наносящим, которые распределяют красящий состав тонким равномерным слоем. Один из валов обычно имеет гравированную (узорчатую) поверхность и вращается в направлении, противоположном движению стекла – такой реверсивный режим обеспечивает особо точное и равномерное нанесение. За один проход можно получить покрытие толщиной до 200 микрон без дефектов, с идеальной однородностью по всей площади. В отличие от распыления краски (spray-метода) валковая технология позволяет точно дозировать материал и практически исключает перерасход или «туманообразование» краски в воздухе. Это значит, что продукция окрашивается без потерь материала и без необходимости сложной вытяжной вентиляции, как при распылении. Как это работает: краска из бака подается на наносущий вал, излишки снимаются специальным дозирующим валом и возвращаются в систему циркуляции. Стекло при прохождении под валом покрывается ровным слоем краски заданной толщины. После этого заготовка отправляется на сушку – либо естественную, либо (чаще в промышленных линиях) в встроенную инфракрасную либо ультрафиолетовую сушильную камеру для ускоренного отверждения покрытия. Итогом является окрашенное стекло с прочным декоративным или защитным слоем. Преимущества валковой покраски стекла Валковый метод нанесения покрытий на стекло завоевал доверие производителей благодаря ряду важных преимуществ: Равномерность и качество покрытия. Валковая система обеспечивает точный контроль толщины слоя краски по всей поверхности. Покрытие получается однородным, без разводов и пропусков, даже при нанесении толстых эмалевых слоев. Это критически важно для изделий, требующих безупречного внешнего вида (фасадные стекла, зеркала и т.д.). Высокая производительность. Автоматические валковые линии способны окрашивать большие объемы стекла в короткие сроки. Непрерывная подача заготовок на конвейере и мгновенное нанесение краски валом позволяют организовать поточное производство с минимальными задержками на сушку (особенно при использовании ИК/УФ-сушилок). Экономичность и минимальные потери. В валковых станках практически вся краска идет на изделие – излишки собираются дозирующим валиком и возвращаются в бак. Расход материалов составляет порядка 20–180 г/м², что сопоставимо с расходом при распылении, но без тумана и перерасхода. Нет необходимости тратить краску на «набрызг» вокруг изделия, как в камерах распыления, а также отсутствует дорогостоящее пневматическое оборудование распылителей. Гибкость в выборе материалов. Технология подходит для различных видов красок и эмалей – от органических (акриловых, полиуретановых) до керамических красок на стекло. Можно наносить как прозрачные лаки, так и пигментированные эмали любого цвета, включая создание матовых покрытий, тонировок или окраску под последующее травление. Таким образом, валковая покраска универсальна для широкого спектра задач. Долговечность результата. Окрашенное валковым способом стекло имеет прочное покрытие, устойчивое к выцветанию, влаге и механическим воздействиям. При соблюдении технологии (подборе грунтовки или термоотверждении эмали) слой краски надежно адгезирует к стеклу и служит долгие годы без растрескивания и отслаивания. Безопасность и экологичность. При валковом нанесении значительно меньше вредных выбросов, чем при распылении – отсутствует аэрозоль краски в воздухе. Особенно эффективно применение водных акриловых красок, которые не имеют резкого запаха и пожаро- и взрывобезопасны при сушке . Производственный процесс чище и безопаснее для операторов. Современное оборудование для валковой покраски стекла Ключевым элементом технологии является автоматическая валковая машина. Современные установки, такие как модели серии Vitrex (продающиеся в России компанией VEGA), вобрали в себя лучшие инженерные решения отрасли. В их конструкции предусмотрено все для точного нанесения покрытия и удобства работы оператора: Программное управление и точная регулировка. Все параметры процесса настраиваются через PLC-контроллер с сенсорным дисплеем. Оператор задаёт скорость конвейера, обороты наносящего и дозирующего валов, зазор между валами – и система обеспечивает воспроизведение режима с высокой точностью. Толщина слоя краски регулируется изменением зазора между дозирующим и наносящим валом, при этом можно достичь точности до десятых долей миллиметра (на некоторых станках – до 0,05 мм!). Это гарантирует стабильность качества от партии к партии. Широкие возможности по формату стекла. Стандартные валковые линии рассчитаны на работу с листами разной толщины и размера. Например, оборудование Vitrex GCIR1600 обеспечивает эффективную ширину покрытия до 1600 мм, а диапазон толщины обрабатываемого стекла – от 2 до 60 мм. Это позволяет окрашивать как тонкие витражные стёкла, так и толстые закалённые стеклопакеты. Регулируемая по высоте валковая группа (с пневмоподъемом верхнего узла) легко подстраивается под разные толщины изделий без потери качества. Прочность и надежность конструкции. Оборудование обладает массивной, жесткой рамой, что исключает вибрации и люфты во время работы. Все узлы, контактирующие с лакокрасочными материалами, выполнены из нержавеющей стали – это предотвращает коррозию и облегчает очистку после работы. Съемные кожухи и специальные системы промывки валов позволяют быстро очищать станок при смене цвета или на техническое обслуживание. В линию могут интегрироваться моечные модули и сушильные туннели, образуя компактный замкнутый цикл окраски на небольшом пространстве цеха. Универсальность по типам красок. Валковые машины совместимы с разными видами ЛКМ. Конструкция насосной системы и материалов валов допускает работу как с керамическими эмалями (для последующего запекания на стекле), так и с органическими красками на основе растворителей или воды. Резиновое покрытие рабочих валов, как правило, изготавливается из специального EPDM-эластомера с гравированным рисунком (например, 25 линий на дюйм) – этот материал устойчив к агрессивным краскам, растворителям и УФ-излучению, что гарантирует длительный срок службы валов. Интегрированные сушильные системы. Для ускорения высыхания свеженанесенной краски валковые линии часто оснащаются компактными УФ- или ИК-сушками. Ультрафиолетовые сушки эффективны для акриловых красок и занимают минимум места. Инфракрасные туннельные сушки предпочтительны при больших объемах – они позволяют полностью высушить и отвердить покрытие за 5–7 минут, что существенно повышает пропускную способность линии. Комбинация покрасочного модуля с сушкой в едином цикле обеспечивает выпуск готового изделия «с конвейера». Высокая автоматизация и Industry 4.0. Современные производители уделяют внимание интеграции оборудования в цифровую среду. Передовые валковые линии (например, итальянского бренда Rollmac) оснащены средствами удаленного мониторинга и диагностики, что позволяет обслуживающему персоналу следить за работой станка и получать обновления ПО онлайн. Автоматизация снижает влияние человеческого фактора и обеспечивает предсказуемый результат каждой партии продукции.   Ремонтопригодность и обслуживание валковых станков Еще одно важное преимущество валковой технологии – простота обслуживания оборудования. Конструктивно такие машины относительно несложны, имеют минимальное количество подвижных узлов (в основном сами валы и насосы), что снижает износ и упрощает уход. Как отмечают специалисты, простая конструкция значительно сокращает затраты на эксплуатацию и упрощает техобслуживание валковых линий. Валы и соприкасающиеся с краской элементы изготовлены из стойких материалов. Резиновые покрытие валов износоустойчивы и не разрушаются от растворителей. Даже если со временем рабочий вал теряет идеальную форму, его поверхность можно восстановить шлифовкой без полной замены – в отличие от металлических валов, которые потребовали бы дорогостоящего перехромирования. Таким образом, эксплуатационные расходы снижаются. Также производители предлагают широкий выбор сменных валиков – от хромированных стальных до сменных резиновых гильз – под разные задачи, что обеспечивает поддерживаемость оборудования на долгие годы. Очистка станка при смене цвета или завершении работы не представляет сложности: излишки краски сливаются обратно в бак, валы промываются водой или спиртовым раствором (для водных красок) либо подходящим растворителем для органических эмалей. Многие модели оснащаются съемными лотками и приспособлениями на колесах для промывки валов вне станка. Достаточно быстро выполнить эти процедуры, и линия снова готова к работе. Благодаря таким продуманным решениям валковые установки отличаются минимальными простоями на обслуживание и высокой готовностью к производству. Отдельно стоит отметить, что надежные поставщики оборудования обеспечивают клиентов всем необходимым для поддержания работоспособности линий. Например, компания VEGA (бренд Vitrex) предоставляет не только гарантийный срок 1 год на свои машины, но и полный спектр сервисных услуг: установку и наладку, обучение персонала, поставку запасных частей, а также постгарантийное обслуживание техники по всей России. Для производственных компаний в России и СНГ такой подход означает, что внедрение валковой технологии не сопряжено с рисками – оборудование обладает ремонтопригодностью, а техническая поддержка доступна оперативно в родном регионе. Применение валковой покраски и целевая аудитория Где используется валковая покраска стекла? Сегодня эту технологию активно применяют предприятия, занимающиеся обработкой и декорированием стекла в самых разных направлениях. В промышленном серийном производстве она признана одной из самых целесообразных с экономической точки зрения. Ниже перечислены основные сферы и задачи, где валковый метод нанесения покрытий приносит наибольшую пользу: Архитектурное и интерьерное стекло. Производство фасадных стеклопанелей, облицовочных стекол с тонировкой, окраска стеклянных плит для мебельных и интерьерных решений. Валковая технология позволяет получать устойчивые декоративные покрытия на стекле (например, при производстве стемалита – окрашенного закаленного стекла) быстро и большими партиями. Автомобильное и транспортное стекло. Окраска частей автостекол, триплекса, стекол для спецтехники. В этих отраслях ценится равномерность покрытия и повторяемость результата – валковые линии обеспечивают одинаковое качество эмали на каждом стекле, что важно для безопасности и эстетики транспорта. Бытовая техника и электроника. Многие приборы имеют стеклянные панели (духовые шкафы, варочные поверхности, дверцы холодильников, экраны). Валковая покраска используется для нанесения цветных слоев или защитных покрытий на такие стекла, выдерживая строгие требования к адгезии и термостойкости. Зеркальное производство. Изготовление окрашенных зеркал (например, с цветной подложкой лакобель). Валковый метод удобен для нанесения непрозрачного лака на тыльную сторону стекла ровным слоем, что обеспечивает красивый и долговечный фон зеркала. Рекламно-декоративные изделия. Покраска стеклянных панно, витрин, элементов мебели и декора. Здесь особенно важна возможность оперативно перенастраивать оборудование под разные цвета и типы красок – PLC-управление валковых линий решает эту задачу, позволяя быстро выполнять как крупные тиражи, так и мелкие заказные партии без потери качества Целевая аудитория для внедрения валковых окрасочных систем – производственные компании в сфере обработки стекла, стремящиеся повысить эффективность и качество выпускаемой продукции. Заводы архитектурного стекла, мебельные фабрики, автоскладальные предприятия, зеркальные производства, а также малые и средние фирмы по изготовлению декоративных стеклоизделий – все они получают выгоду от перехода на валковую технологию. Для предприятий в России и СНГ важным фактором является и локальная поддержка: возможность приобрести оборудование в рублях, получить сервисное обслуживание на месте, обучение на русском языке. Компания «VEGA» (Москва) предлагает решения для валковой покраски под брендом Vitrex с доставкой и запуском по всей России. При этом используются комплектующие от ведущих мировых производителей (например, системы валковой покраски с 25-летним опытом разработки от UVtek, а также проверенная временем концепция reverse roller – реверсивного нанесения, изначально внедренная итальянской компанией Rollmac). Таким образом, российские потребители получают доступ к передовой и проверенной технологии, адаптированной под местные условия эксплуатации. Заключение Валковая покраска стекла зарекомендовала себя как надежный, высокопроизводительный метод окрашивания, обеспечивающий стабильное качество покрытия. Благодаря точному дозированию краски и автоматизации процесса достигается экономия материалов и повторяемость результата, недостижимые многими традиционными способами. Современное оборудование валкового типа, оснащенное интеллектуальными системами управления, позволяет без лишних усилий интегрировать эту технологию в существующие линии и значительно повысить продуктивность производства. Если ваша компания стремится улучшить качество декоративных или защитных покрытий на стеклянных изделиях, стоит обратить внимание на валковый метод нанесения краски. Эта проверенная технология, используемая большинством мировых производителей оборудования, теперь доступна и на местном рынке – с полным сопровождением по установке, обучению и сервису. Инвестируя в валковую линию покраски, вы получаете конкурентное преимущество в виде стабильного высокого качества продукции, снижения издержек и повышения скорости выполнения заказов. Это вклад в долгосрочное развитие вашего бизнеса и удовлетворение требований самых взыскательных клиентов. Если у вас возникли вопросы о подборе оборудования или внедрении валковой технологии покраски стекла – обратитесь к специалистам. Эксперты помогут выбрать оптимальную конфигурацию линии, учитывая масштабы производства и тип выпускаемой продукции, чтобы вы максимально реализовали преимущества данного метода в своих условиях. Ваше предприятие заслуживает эффективных и современных решений – и валковая покраска стекла является именно таким решением для стабильного и качественного результата на годы вперед.   16.12.2025 Читать Стеклопакетная линия VitReX LB2000 и LB2500 Линии VitReX LB2000 и LB2500 серии LBS объединяют мойку и сушку стекла, визуальный контроль, установку дистанционной рамки, совмещение листов, прессование и выгрузку готового стеклопакета. Комплекс предназначен для серийного оконного и фасадного прои 16.12.2025 Читать Двусторонняя обработка кромки стекла: технологии и оборудование Golive Технология двусторонней обработки стекла и её применение Двусторонняя обработка стекла – это шлифовка и полировка кромок листа одновременно с двух параллельных сторон за один проход. После раскроя на краях стекла остаются микротрещины и сколы, способные вызывать дальнейшее растрескивание или порезы при работе с материалом. Обработка кромки устраняет эти дефекты и повышает прочность, а также безопасность при последующей сборке изделий. Двусторонние станки (дабл-эджеры) позволяют автоматизировать этот процесс: стекло подаётся на конвейере в зону обработки, где пара противоположных кромок одновременно шлифуется, фацетируется под 45° и полируется до гладкого состояния. Такая технология востребована в производстве архитектурного стекла (фасады, окна, витрины), в мебельной промышленности (стеклянные столешницы, полки, дверцы шкафов) и при изготовлении интерьерных конструкций. Кромки, обработанные двусторонним станком, имеют высокое качество и точную геометрию, что важно для последующей закалки или ламинирования стекла. Кроме того, станок для кромки стекла двустороннего типа существенно повышает производительность по сравнению с ручной обработкой или односторонними линиями.   Преимущества современного оборудования для обработки кромки стекла Современные двусторонние линии обработки кромки премиум класса, такие как Golive, сочетают в себе высокую производительность и точность с оптимальными затратами. Во-первых, они обеспечивают синхронную обработку сразу двух кромок, что вдвое сокращает время цикла по сравнению с одиночными кромкообрабатывающими станками. Например, оборудование Golive оснащается многошпиндельной системой (типично 10+10 шпинделей), позволяющей одновременно шлифовать и полировать обе стороны стекла с прецизионной точностью. Станки рассчитаны на высокие нагрузки: усиленные направляющие и рамы сохраняют жесткость при больших скоростях, обеспечивая стабильность и качество обработки на потоке. Во-вторых, такие машины отличаются высокой степенью автоматизации. Цифровой контроллер (ЧПУ) автоматически настраивает параметры под формат и толщину заготовки, выполняет самодиагностику узлов перед запуском и отслеживает износ инструмента. Оператор задаёт нужные параметры через удобную панель управления с сенсорным экраном, доступную на нескольких языках. Станок сам регулирует скорость подачи и давление прижима, обеспечивая параллельность обработки и равномерное качество кромки. Дополнительно реализованы функции автоматической смазки и компенсации износа алмазных кругов, что упрощает обслуживание и поддерживает точность долгосрочно. Наконец, оборудование среднего класса от Golive выгодно с точки зрения стоимости владения: благодаря оптимизированной конструкции и энергоэффективным приводам оно потребляет минимум энергии и требует меньше ручного вмешательства, чем устаревшие модели. Всё это делает такие станки идеальным выбором для предприятий малого и среднего бизнеса, которым нужна автоматизация стекольного производства без переплаты. Решения Golive: серии GSM, GSGM и конфигурации линий Бренд Golive (Yinrui) – ведущий китайский производитель оборудования для двусторонней обработки кромки стекла. Этот завод участвовал в крупных проектах (например, в подготовке остекления стадиона «Птичье гнездо» для Олимпиады 2008), что подтверждает надёжность и высокий класс его технологий. В каталоге Golive 2025 представлены несколько линеек двусторонних станков для различных задач. Серия GSM включает высокопроизводительные дабл-эджеры с числом шпинделей 20 и до 28. Например, модель GSM22 MJ оснащена 22 шпинделями, а GSM24 MJ – 24 шпинделями, позволяющими за один проход выполнять грубую и чистовую обработку кромки, а также полировку. Оборудование этой серии ориентировано на универсальное применение: такие станки подходят и для крупносерийного производства мебельного стекла, и для выпусков архитектурных стеклопакетов. Конструкция станков GSM обеспечивает обработку двух сторон стеклянной заготовки синхронно с помощью двух групп шпинделей (верхних и нижних) на каждой стороне листа. Это гарантирует идеальную параллельность и одинаковое качество кромки по всей длине. Благодаря CNC-системе станки серии GSM автоматически удерживают заданные параметры обработки и могут интегрироваться в состав комплексных линий. Опционально доступны модули автоматической загрузки стекла, датчики определения размеров и удалённый доступ для диагностики. Серия GSGM – это высокоскоростные двусторонние станки, рассчитанные на максимальную выходную мощность. В модели этой серии используется, к примеру, 18 шпинделей, оптимизированных для быстрой шлифовки краёв архитектурного стекла большой площади. Особенность GSGM – повышенная скорость подачи ( 15–25 м/мин) при сохранении точности обработки. Такие станки часто применяются в линиях закалки и производстве фасадного остекления, где требуется быстро снимать кромку на больших объёмах стекла. Конструктивно серия GSGM наследует все ключевые достоинства Golive: мощные сервоприводы вместо механических приводов, автоматическая регулировка ширины под формат листа и надежная защита узлов от воды и абразива. Кроме того, Golive предлагает различные конфигурации автоматизированных линий. Станки могут оснащаться подающими и приемными конвейерами, создавая единый поток обработки. Например, установка автоматического загрузочного стола-конвейера позволяет аккуратно и быстро подавать листы на обработку без участия оператора, экономя время и исключая человеческий фактор. Два двусторонних станка можно объединить под прямым углом через поворотный стол-транспортер – получается L-образная линия, обрабатывающая заготовку сразу с четырёх сторон за одну загрузку. Такая связка удваивает производительность и полностью автоматизирует процесс обработки кромки по периметру листа. Более того, L-образная линия Golive легко интегрируется с другим оборудованием – например, со станциями сверления отверстий, мойки стекла или линиями сборки стеклопакетов – формируя непрерывный производственный поток под минимальным контролем оператора. Благодаря модульному подходу заказчик может выбрать оптимальную конфигурацию: от отдельного станка для обработки кромки стекла до полной линии «под ключ» с системой подачи и отвода стекла. Все узлы внутри линий Golive синхронизированы и управляются единой системой, что исключает сбои и простаивание. Автоматизация и интеграция с ERP/MES-системами В новейшем оборудовании Golive реализованы принципы «умного завода», обеспечивая цифровую интеграцию станков в инфраструктуру предприятия. Контроллеры поддерживают обмен данными с внешними ERP/MES-системами и корпоративными сетями, что позволяет в реальном времени отслеживать производственные показатели и управлять процессом удалённо. Компания Golive (Yinrui) разработала собственные программные решения для индустрии стеклообработки – промышленную интернет-платформу, модули ERP и MES, а также специализированное ПО для управления станками и сбора производственных данных. Такое программное обеспечение объединяет оборудование цеха, участки производства и офисные системы в единую цифровую экосистему. Например, MES-система Golive интегрирует станки на фабрике с управленческими процессами и применяет алгоритмы искусственного интеллекта для оптимизации производства. Все установки могут подключаться к облачной платформе производителя, что даёт возможность дистанционного мониторинга, технической поддержки и обновления прошивок через Интернет. Таким образом, приобретая линию Golive, предприятие получает не просто станок, а элемент автоматизации стекольного производства нового поколения – готовый к работе в концепции Industry 4.0. Инсталляция и поддержка оборудования Golive от Vega Компания Vega – официальный партнёр Golive в России – профессионально занимается внедрением этих решений на территории РФ и стран СНГ. Мы осуществляем прямые поставки станков Golive с заводов-изготовителей, предоставляя полную техническую документацию, сертификаты и гарантийные обязательства. Специалисты Vega выполняют инсталляцию оборудования на вашем предприятии, пуско-наладочные работы и обучение персонала. В дальнейшем наша сервисная служба обеспечивает техническую поддержку: от регулярного обслуживания до оперативного ремонта и поставки запасных частей. Благодаря прямому сотрудничеству с производителем, Vega предлагает заказчикам оптимальные условия и минимальные сроки поставки оборудования. Обратиться в Vega стоит уже на этапе планирования стеклообрабатывающей линии. Наши инженеры помогут подобрать подходящую модель станка или конфигурацию линии Golive под ваши задачи, будь то двусторонняя кромкообработка мебельного стекла или организация высокоскоростного потока для архитектурных листов. Мы сопровождаем проект от выбора оборудования до запуска производственной линии «под ключ». Если ваша цель – современная и эффективная линия двусторонней обработки стекла, обращайтесь в компанию Vega: мы обеспечим успешную реализацию проекта и долгосрочную поддержку. Свяжитесь с нами для консультации и запуска вашей стекольной линии уже сегодня!         16.12.2025 Читать Оборудование Glaston для производства стеклопакетов: TPS-линии и инновационные решения Glaston – финский лидер в области высокотехнологичной обработки стекла, предлагающий комплексное оборудование для термообработки и производства энергоэффективных стеклопакетов. Сегодня производителям стеклопакетов доступны современные автоматизированные линии Glaston – от TPS-технологий термопластичного дистанционного профиля до высокоскоростных и крупноформатных решений. В этой статье мы рассмотрим все модели и решения Glaston для сборки стеклопакетов, их преимущества в автоматизации, энергоэффективности и точности, а также реальные кейсы внедрения у производителей. Thermo Plastic Spacer (TPS): гибкая технология тёплого дистанцирования TPS-линия Glaston – «оригинал от изобретателя» в области термопластичных дистанционных рамок. Данная технология наносит дистанционер непрерывно прямо на стекло, исключая использование традиционных металлических рамок. Линия TPS считается одной из самых современных и гибких для производства стеклопакетов, позволяя автоматизировано наносить термопластичный материал непосредственно на стекло. Такое решение устраняет ряд предварительных операций (резка, гнутьё и сборка рамок, бутилирование), что упрощает и ускоряет процесс. Преимущества TPS для производителя стеклопакетов ощутимы сразу: повышается скорость выпуска за счёт сокращения цикла, а эксклюзивная шестерёнчатая насосная система обеспечивает высокую точность дозирования материала и равномерность нанесения дистанционной рамки. В результате достигается высокая герметичность стеклопакета – термопластичный TPS-профиль образует однородный первичный барьер, минимизируя утечки газа и риск конденсата. Технология TPS доказала свою надёжность миллионами установленных стеклопакетов по всему миру и подходит как для жилых, так и коммерческих проектов. Кроме того, данный метод особенно эффективен при производстве специальных изделий – структурного остекления, противопожарных и шумоизоляционных стёкол, а также стеклопакетов для транспорта. Энергоэффективность и экологичность TPS – отдельный плюс. По сравнению с традиционными системами, TPS-линии признаны одними из самых устойчивых: отсутствуют обрезки и отходы материала, не требуется хранение множества типов рамок, а компактный аппликатор занимает минимум места на производстве. Двойная подача материала из двух барабанов позволяет производить стеклопакеты без остановок, что повышает эффективность и экономит энергию. Готовые стеклопакеты с TPS-рамкой отличаются улучшенной теплоизоляцией и сниженным риском конденсации, благодаря чему снижаются энергозатраты на отопление и создается более комфортный микроклимат. Таким образом, TPS-линии дают производителям «зелёное» решение – тёплый край стеклопакета повышает энергоэффективность окон для конечных потребителей.   ULTRA TPS – ультратонкие стеклопакеты нового поколения Отдельного внимания заслуживает линия Glaston ULTRA TPS, созданная для производства ультратонких тройных стеклопакетов. Уникальная конфигурация этой линии и запатентованная последовательность процессов позволяют использовать сверхтонкое центральное стекло толщиной всего 0,5 мм в составе тройного стеклопакета. Тонкое стекло надёжно фиксируется и полностью капсулируется вторичным слоем герметика, поэтому готовый пакет сохраняет прочность и герметичность. Преимущество ULTRA TPS – значительно меньший вес и толщина тройного стеклопакета без ущерба для теплоизоляции. Такие тонкие Triple IGU могут заменить традиционные двойные пакеты, обеспечивая лучшее энергосбережение при сопоставимой толщине и весе конструкции. Для застройщиков и производственных компаний это открывает новые возможности: можно применять тонкие тройные стеклопакеты даже в рамах, рассчитанных под двойное остекление, повышая энергоэффективность окон без радикальной смены профилей. Кроме того, ULTRA TPS позволяет изготавливать стеклопакеты сложных форм по каталогу Glaston, расширяя ассортимент продукции. Линия ULTRA TPS, как и стандартные TPS-линии, высоко автоматизирована и требует минимум персонала. Благодаря возможности одновременной сборки и газонаполнения сразу двух стеклопакетов, производительность улучшается при работе с типовыми толщинами стекла. При этом система остаётся гибкой: на одной линии можно параллельно выпускать как обычные стеклопакеты стандартной толщины, так и инновационные тонкие пакеты в смешанном режиме. Таким образом, ULTRA TPS воплощает стремление Glaston сочетать высокую автоматизацию, энергоэффективность готового продукта и бескомпромиссное качество сборки. Glaston VARIO: универсальные линии для любых дистанционных рамок Линии Glaston VARIO представляют собой универсальное системное решение для изготовления стеклопакетов с любыми типами дистанционных рамок – от классических алюминиевых и «тёплых» рамок из рулона до термопластичных TPS-профилей. По сути, VARIO – это индивидуально конфигурируемая линия под нужды производства: она может быть оснащена модулями для работы как с жёсткими рамками, так и с гибкими дистанционерами и TPS-технологией. Например, конфигурация VARIO FLEX ориентирована на автоматизированное производство газонаполненных стеклопакетов с гибкой рамкой из рулона, работая в непрерывном режиме без потери времени при смене форматов. Одно из реальных внедрений – компания Premier DGU (Великобритания), установившая первую в стране линию Glaston VARIO FLEX для тройных стеклопакетов. Эта автоматизированная линия позволила им выпускать заполненные газом двойные и тройные стеклопакеты примерно за 60 секунд каждый, при этом достигая исключительной точности сборки. Линия VARIO FLEX интегрирует в одном процессе заполнение инертным газом и герметизацию пакета, а также поддерживает как гибкие «тёплые» дистанционные профили, так и традиционные рамки. По словам генерального директора Premier DGU Марка Харрисона, автоматизация стала ключом к росту эффективности и качества продукции – новая линия Glaston полностью подтвердила эти ожидания. Таким образом, Glaston VARIO подходит производителям, которым нужна максимальная гибкость в выборе технологий: на одной линии можно выполнять заказы с разными типами дистанции и различной сложностью (двойные, тройные стеклопакеты, особые форматы). Важно, что при высокой универсальности VARIO-линии сохраняют преимущества автоматизации – сокращают долю ручного труда, повышают стабильность качества и позволяют ускорить выпуск готовой продукции. Glaston SPEED: рекордная скорость сборки стеклопакетов Для производителей, ориентированных на массовый выпуск и сокращение производственных циклов, Glaston разработала линию SPEED. Линия стеклопакетов B’SPEED – это решение для быстрого производства, способное выпускать двух- и трёхкамерные стеклопакеты в максимально короткие сроки. Проще говоря, Glaston SPEED задаёт новый ориентир по темпам сборки: она оптимизирована под изготовление тройных и даже четырёхкамерных (четырёхстекольных) пакетов с рекордной скоростью. Достигается это за счёт параллельности процессов и высокой автоматизации на каждом этапе. Важно,что высокая скорость не в ущерб качеству: как и другие линии Glaston, SPEED оснащается точными дозаторами герметика и системами контроля, обеспечивая надёжную герметизацию и совпадение стёкол с минимальными допусками. Производителям стеклопакетов это даёт конкурентное преимущество: можно оперативно выполнять крупные заказы на тройные энергоэффективные стеклопакеты, отвечая растущему спросу рынка. Glaston JUMBO & JUMBO XXL: производство крупногабаритных стеклопакетов Для проектов, требующих сверхкрупных стеклопакетов, Glaston предлагает линии JUMBO и JUMBO XXL. Эти линии – индивидуальные решения, специально разработанные для изготовления крупногабаритных стеклопакетов и фасадных элементов длиной до 18 м. Возможности такой линии позволяют производить стеклопакеты максимальных размеров с высокой точностью. COMPACT & COMFORT: компактные автоматизированные линии COMPACT и COMFORT -- линии Glaston для малых и средних производств, обеспечивающие автоматизацию ключевых операций при минимальных инвестициях. Заключение Оборудование Glaston -- это надёжная платформа для роста и развития стекольного производства.   15.12.2025 Читать
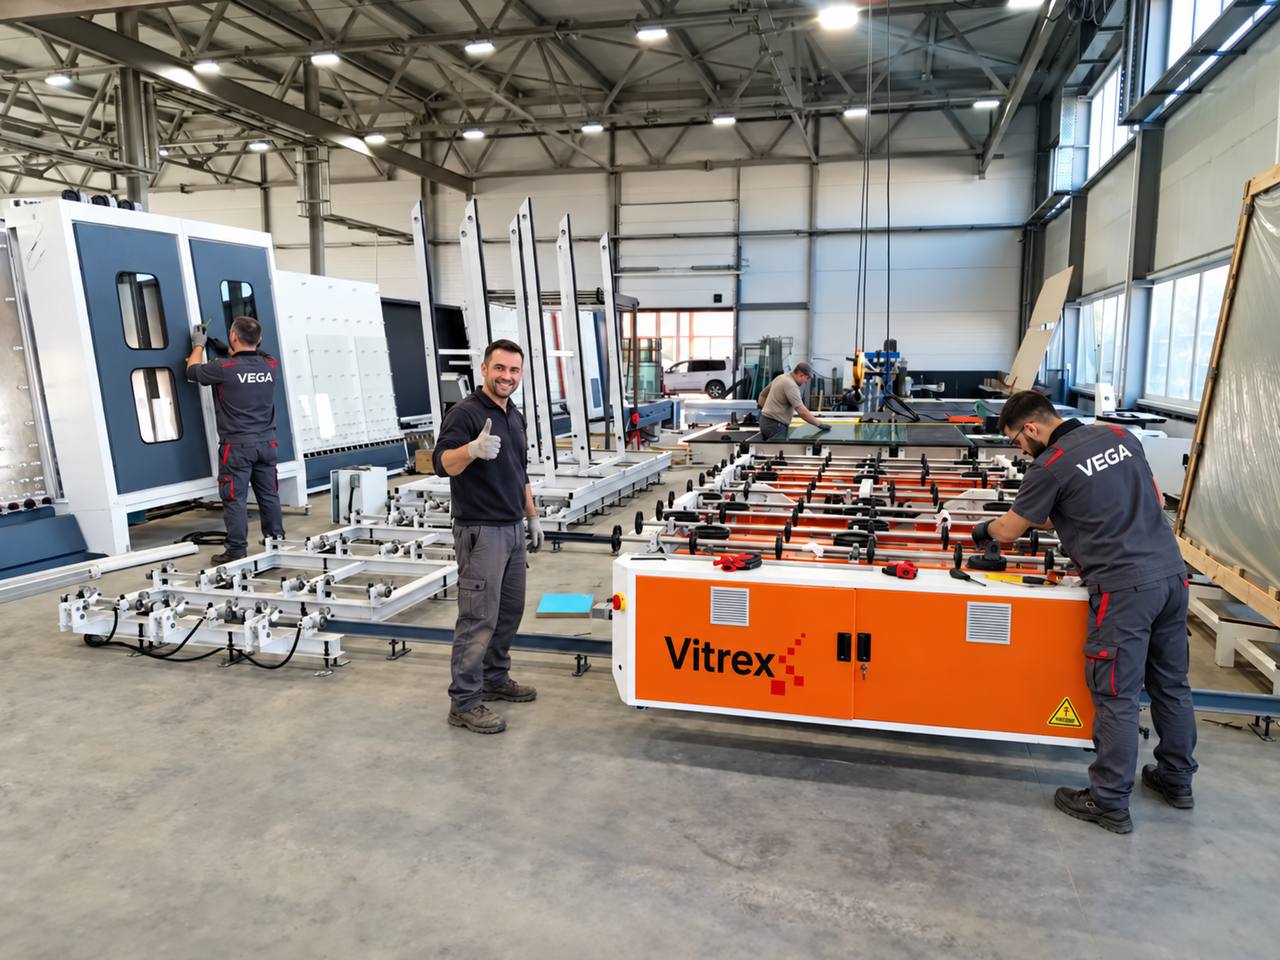
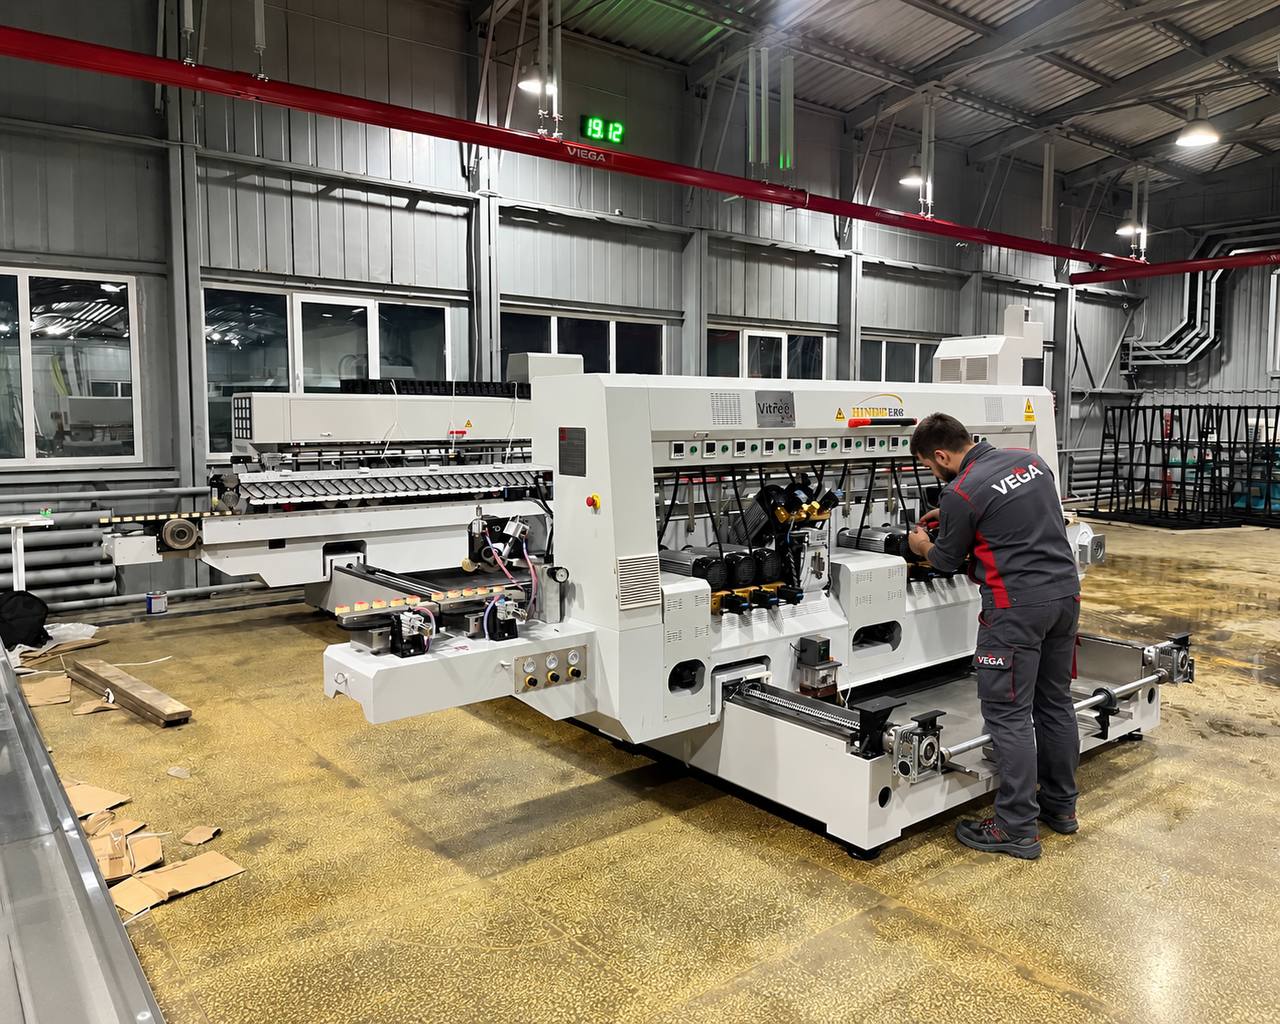
Реализованные проекты VEGA
Запуск линии сборки стеклопакетов VitReX в ТулеЗапуск планшетного УФ-принтера VitReX 1225 в АрзамасеЗапуск станка VitReX для гибки дистанционных рамок в ТулеVEGA: запуск линии раскроя стекла джамбо-формата в ИркутскеЗапуск линии притупки кромки стекла DZH от CMS в МосквеВвод в эксплуатацию трёхосевого обрабатывающего центра VitrexИнсталляция оборудования Vitrex для стеклопакетов в КоломнеАвтоматизация гибки рамок и засыпки сита на производствеИнсталляция автоматического робота герметизации стеклопакетов CMSАвтоматическая линия VitReX для сборки стеклопакетовАвтоматизированный комплекс VitReX для раскроя стекла в ДонецкеИнсталляция линии производства стеклопакетов Vitrex в ТулеИнсталляция станка Double Edger для обработки кромки стекла в КурганеИнсталляция автоматического стола раскроя стекла в ГродноАвтоматический робот VitReX для герметизации стеклопакетовПусконаладка стола для резки стекла Vitrex в МосквеПусконаладка автоматической линии раскроя стекла CMS FCL 3725Пусконаладка промышленного УФ-принтера VitReX в Санкт-ПетербургеЗапуск печи закалки стекла с моллированием в МосквеКомплекс CMS для производства стеклопакетов в МосквеЗапущенный станок — VegaЗапуск вертикального станка CMS для обработки стекла в МосквеЗапуск автоматической линии раскроя стекла VitReX в ИркутскеАвтоматическая линия производства стеклопакетов VitReX в ВладикавказеВертикальный станок притупления кромки стекла CMS…Печь GangXing для закалки стекла успешно запущенаАвтоматическая линия сборки стеклопакетов с газонаполнением